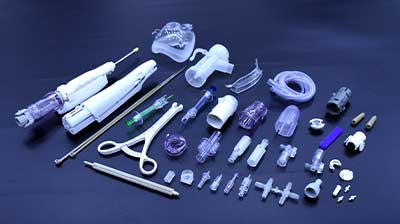
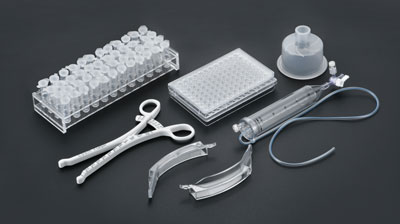
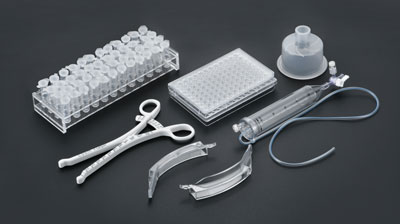
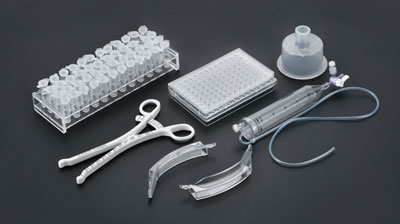
在医疗器械行业,如何在不降低质量或违反法规标准的前提下,加快产品上市速度是一个持续的挑战。无论是开发手术器械、诊断组件还是穿戴式医疗设备,连接 CAD 模型与批量生产的桥梁就是医疗模具设计。
设计不当的模具会导致缺陷风险、昂贵的修改迭代、产品上市延误以及不符合严格的 ISO 标准。
本指南深入剖析关键的可制造性设计(DFM)策略、模具工程最佳实践以及质量验证流程,帮助您在医疗注塑项目中全面优化产品质量并大幅缩短交付周期。
缩短交期最有效的方法是在切削钢材之前消除设计错误。在前期工程阶段开展全面的可制造性设计(DFM)审查,可以预防 80% 的常见注塑缺陷。
均匀的壁厚设计: 不均匀的壁厚会导致冷却差异,引发缩水、内部气孔和结构变形。保持壁厚均匀(或采用平缓过渡)可确保紧密公差组件的尺寸稳定性。
最佳拔模角度: 医疗器械外壳与组件通常需要光滑表面或特定纹理。提供最小 1° 至 2° 的拔模角度,可防止无尘室自动化夹取时的拉伤和顶出应力。
策略性进胶口位置: 将进胶口设置在非外观关键区域,既能避免浇口痕迹问题,又能确保熔融材料均衡充填薄壁区域。
反复的 T1/T2 试模会使项目周期增加数周甚至数月。先进的模流分析(CAE)在虚拟环境中模拟注塑过程,从而尽早识别潜在的制造瓶颈。
充填与保压行为: 在加工模具钢材前发现潜在的短射或困气。
熔接痕位置: 将结构熔接痕移离高应力区域,这对于承重型手术器械至关重要。
变形与缩水预测: 优化冷却参数和浇口尺寸,以满足微米级公差(低至 ±0.005mm)。
通过消除模具制造过程中的盲目猜测,数字模拟能将物理改模次数从 4-5 次缩短至 1 到 2 次试模,从而节省 2 到 3 周的总交期。
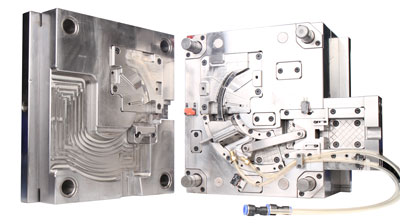
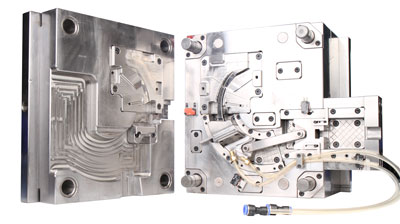
循环时间直接影响生产成本与产能。优化模具结构设计有助于在不牺牲零件完整性的前提下实现生产效率最大化。
传统的直钻冷却水路无法均匀到达复杂的几何形状,从而导致局部过热和循环时间过长。使用带有 3D 打印随形冷却水路 的金属镶件,可使冷却液完全贴合零件的轮廓。
效果: 减少 20% 至 40% 的冷却时间,同时最大限度地减少高精度医疗组件的热变形。
对于 PEEK、PPSU 或聚碳酸酯(PC) 等昂贵的医疗级树脂,热流道系统可以消除流道废料,改善熔体均匀性,并在多腔模具内部保持稳定的压力分布。
如果成型零件未能通过法规合规性审查,再快的速度也毫无意义。医疗注塑需要严格的验证框架,以确保每个生产批次都符合确切的标准。
为了保障数百万次循环生产中的零件一致性,模具设计必须支持标准化验证协议:
安装确认(IQ): 确认所有设备和模具均符合设计规范。
运行确认(OQ): 确定稳定的工艺窗口(压力、温度、速度)。
性能确认(PQ): 验证在全量生产运行下的长期工艺稳定性。
医疗级模具必须设计为无油润滑操作和颗粒控制,以便在 ISO 7 级无尘室环境 中无缝运行。自动化分型面顶出和镀镍模架可防止整个注塑周期中的污染。
挑战: 某医疗器械 OEM 需要一款用于高精度手术柄的定制多腔模具,目标交期压缩至 5 周,以赶上即将到来的临床试验截止日期。
解决方案: 工程团队执行了 24 小时 DFM 分析,应用了 3D 打印随形水路镶件,并进行了完整的模流充填模拟。
结果:
模具在首次 T1 采样中即通过测试,零气孔缺陷。
注塑成型周期缩短了 28%。
提前 10 天 通过了 IQ/OQ/PQ 验证。
优化医疗模具设计是缩短产品上市时间、降低废品率并保障长期稳定量产的最有效杠杆。
正在寻找医疗器械设计优化方案,或需要为即将开展的模具项目获取快速、专业的 DFM 评估报告?
上一篇:医疗注塑供应商选择指南:如何评估 ISO 13485 模具厂
下一篇:没有了




 首页


