对于初入医疗器械领域的模具工程师或采购经理来说,最常踩的坑就是用做普通消费电子或汽车模具的思维去设计医疗模具。许多人以为“不就是精度更高一点吗?”,结果在后期的体系认证、试模验证(Validation)乃至批量生产时,导致项目直接延期数月甚至损失百万元。
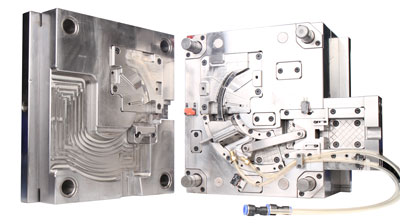
医疗模具与普通模具的核心差异,远不止“公差精度”这么简单。它是一套贯穿法规合规(E-E-A-T)、材料生物相容性、洁净室生产环境以及全生命周期追溯的严密工程体系。本文将为你深度拆解两者的本质区别,并提供具体的避坑指南。
在深入技术细节前,我们通过对比表格直观展示两者的根本不同:
维度 | 普通工业/电子模具 | 医疗器械模具 |
首要目标 | 外观、成本控制、生产效率 | 生物相容性、无菌无毒、绝对稳定性 |
主导标准 | ISO 9001, IATF 16949 (汽车) | ISO 13485, FDA 21 CFR Part 820 |
钢材选择 | P20, 718H, NAK80 等常备钢 | S136, H13, M333 等高耐腐蚀/高抛光不锈钢 |
润滑与冷却 | 标准模具润滑油、普通防锈油 | 禁用普通油脂,必须使用医用级润滑剂或无油设计 |
试模验证 | T0/T1 试模成功即可交付 | 必须完成完整的 DQ / IQ / OQ / PQ 验证流程 |
生命周期 | 关注模具寿命与维修成本 | 强制建立全生命周期追溯体系,记录可追溯数年 |
普通模具设计侧重于功能实现和降本增效,而医疗模具设计从第一步开始就被严格的医疗法规约束。
普通模具厂大多具备 ISO 9001 质量管理体系认证,但这仅代表工厂有标准的操作流程。医疗模具则要求设计与制造全流程符合 ISO 13485(医疗器械质量管理体系),其重点在于风险管理(ISO 14971)与安全合规。
若产品销往美国市场,必须满足 FDA 的 GMP 规范。模具的每一次设计变更(ECN)、钢材材质证明(COC)、甚至配件更换,都必须有完整的文档链。
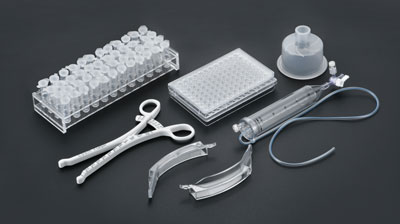
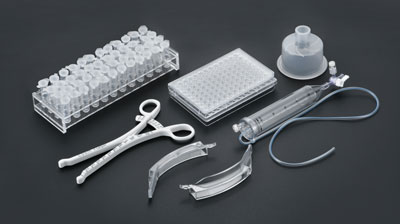
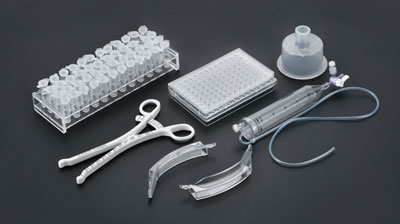
医疗注塑件(如注射器、输液器、试管、手术器械部件)对材料污染零容忍,这直接决定了模具的材料选择逻辑。
高耐腐蚀性: 医疗树脂(如 PC、PP、PEEK、COP/COC 等)在高温加工或灭菌过程中可能释放微量气体,且模具需频繁在洁净室进行无菌清洗。因此,医疗模具通常选用 S136(含铬量≥13%)、M333 或 Stavax 等抗腐蚀性极强的不锈钢。
高抛光性(SPI A-1 / A-2): 许多医疗配件需要高度透明(如血液分析仪片、试管),模具型腔需要达到镜面级抛光,以防止微小瑕疵滞留细菌。
表面镀层: 为减少摩擦,普通模具会使用润滑脂;而医疗模具必须避免润滑油污染注塑件,常采用 DLC(类金刚石镀层) 或 TiN(氮化钛)镀层,实现无油或少油运行。
医疗注塑几乎全在 10 万级(ISO Class 8)或 1 万级(ISO Class 7)洁净室中运行,这要求模具本身也是“无尘化”设计。
1.采用无油或自润滑机构:
顶针、斜顶和滑块禁止涂抹普通黑油或高温润滑脂。通常采用自润滑石墨铜套、无油导柱或镀 DLC 层的活动件,避免粉尘与油脂飞溅污染生产线。
2.优化精密排气(Micro-Venting):
医疗零件通常尺寸极小(如微流控芯片、微创手术针座),排气槽深度通常需精确控制在0.005mm 至 0.01mm 之间,防止困气烧焦(Burn Marks)或产生飞边,同时确保填充完整。
3.防尘防锈的冷却回路设计:
冷却水路连接件需采用防锈不锈钢材质,冷却介质通常使用去离子水或纯净水,防止水垢结块影响热平衡,进而导致产品尺寸波动。
在普通模具领域,打样出的样品(T1/T2)尺寸合格,客户确认 OK 即可安排量产。但在医疗领域,试模只是验证的开始。
第一阶段
评审模具图纸是否符合客户的医疗产品规格、材料选择是否合规、洁净室适配性以及风险分析(FMEA)。
第二阶段
验证模具及其配套设备在洁净室注塑机上的安装是否正确,包括水路连接、传感器、温控器等是否与文档一致。
第三阶段
在工艺窗口的上下限极限条件下测试模具(如高/低注射速度、高/低模温),验证模具在极端工艺参数下能否稳定产出合格样品。
第四阶段
进行连续 3 批次(通常要求长时运行)的跨班次生产测试,确保生产过程的重复性(CPK ≥ 1.33 / 1.67)。
医疗模具必须具备完备的“身份档案”:
唯一性标识: 模具必须打上钢印或 RFID 芯片,标注医疗项目编号、型腔号以及生产批次。
寿命与保养记录: 每次出模数、清洗记录、顶针更换记录都必须存入档案,保证任何质量问题均可追溯至具体的生产时刻与模具状态。
互换性标准: 多型腔医疗模具(如 32 腔、64 腔针管模具)要求所有镶件具备极高的可互换性,单个型腔损坏时可直接更换备份镶件,无需重新整体修模。
防坑提示:
切勿使用普通工业防锈油: 封模停机时,必须使用 FDA 认可的食品级/医用级防锈剂,或在洁净室内采用抽湿干燥储存。
谨慎对待脱模斜度: 医疗器械许多关键配合部位(如 Luer 锁紧接头)公差极紧,脱模斜度无法像普通塑件那样给到1°-2°,往往需要精确控制在0.25°-0.5°,甚至靠高精度抛光与顶出机构强行脱模。
重视浇口残留(Gate Vestige): 对注射器、植入物等部件,浇口残留突出可能划伤患者皮肤或影响无菌密封。设计时应优先考虑热流道针阀式浇口或潜水进胶。
答: 极具风险。即便具备精密的 CNC 或火花机设备,如果工厂缺乏 ISO 13485 体系、没有洁净室环境,且工程师不了解 FDA 验证流程(DQ/IQ/OQ/PQ),生产出来的模具很可能无法通过医疗客户的验收审核。
答: 优先选择针阀式热流道系统(Valve Gate System)。相比普通开放式热流道,针阀式热流道不会产生冷料头,浇口平整无粉尘,且能精确控制各型腔的充填同步性,非常适合多腔医疗零件。
答: 医疗器械关乎患者生命安全,产品公差超差可能引发渗漏、失效甚至医疗事故。高 CpK 值代表模具及注塑工艺具有极高的稳定性,能够确保数十万乃至数百万次注塑中的每一次都符合品质要求。
下一篇:没有了




 首页


