在为医疗器械设计塑料零部件时,必须做到零失误。微小的尺寸偏差、材料降解或颗粒物污染,都可能威胁患者的安全,并引发高昂的监管退货风险。
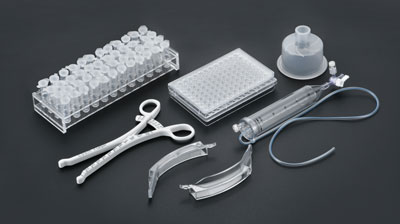
医疗注塑成型技术填补了复杂几何设计与无菌、生物相容性零部件无缝量产之间的空白。无论您是在生产手术器械、诊断盒还是植入物零部件,掌握从高性能树脂选择到 ISO 认证洁净室环境的各项工艺变量,对于确保完全符合 FDA 和 ISO 13485 标准至关重要。
医疗注塑成型依赖于严格的环境控制和生物相容性材料,以生产出能够经受严苛灭菌和生物接触的零部件。
与标准的工业注塑不同,医疗零部件制造需要受控的环境以防止空气中的污染物。
ISO Class 7(万级):诊断外壳、手术手柄和流体管理组件的标准环境。
ISO Class 8(十万级):常用于二次组装、包装和非侵入性零部件。
选择合适的聚合物会直接影响产品的机械性能和监管审批。
聚合物类型 | 关键特性 | 常见应用领域 |
PEEK(聚醚醚酮) | 高强度、透X射线、可高压灭菌 | 植入式器械、脊柱融合器 |
Polycarbonate(PC/聚碳酸酯) | 高透明度、抗冲击 | 储液器、血液氧合器 |
Medical-Grade Silicone(LSR/医疗级液体硅胶) | 柔韧、耐热、生物相容 | 密封件、垫片、导管 |
Polypropylene(PP/聚丙烯) | 耐化学腐蚀、成本低 | 注射器、实验用具、试管 |
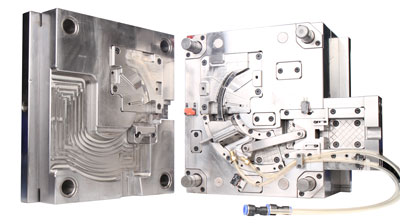
可制造性设计(DFM)可以在开模之前,最大限度地减少缩痕、气孔和内部应力等缺陷率。
在整个零部件中保持均匀的壁厚,以防止冷却不均和内部应力积聚。
目标范围:典型医疗外壳的壁厚建议为 1.2 mm 至 3.0 mm。
过渡区域:改变壁厚尺寸时,请使用渐变过渡(3:1 的比例)。
垂直表面上至少保留 1.0° 至 2.0° 的脱模斜度,以便顺利顶出零部件且不产生微刮痕。
内角应采用较大的圆角(R ≥ 0.5 × 壁厚),以减少应力集中和液体残留点。
医疗器械在实际使用中的失效,往往可以追溯到细小的注塑缺陷。
颗粒物污染:通过在封闭的 ISO Class 7 洁净室内使用全自动机械臂提取来规避。
飞边与分型线毛刺:使用带有实时压力反馈的高吨位精密电动注塑机,防止微流控通道上出现飞边。
材料降解:避免原料在料筒内停留时间过长,以防止敏感医疗树脂发生热降解。
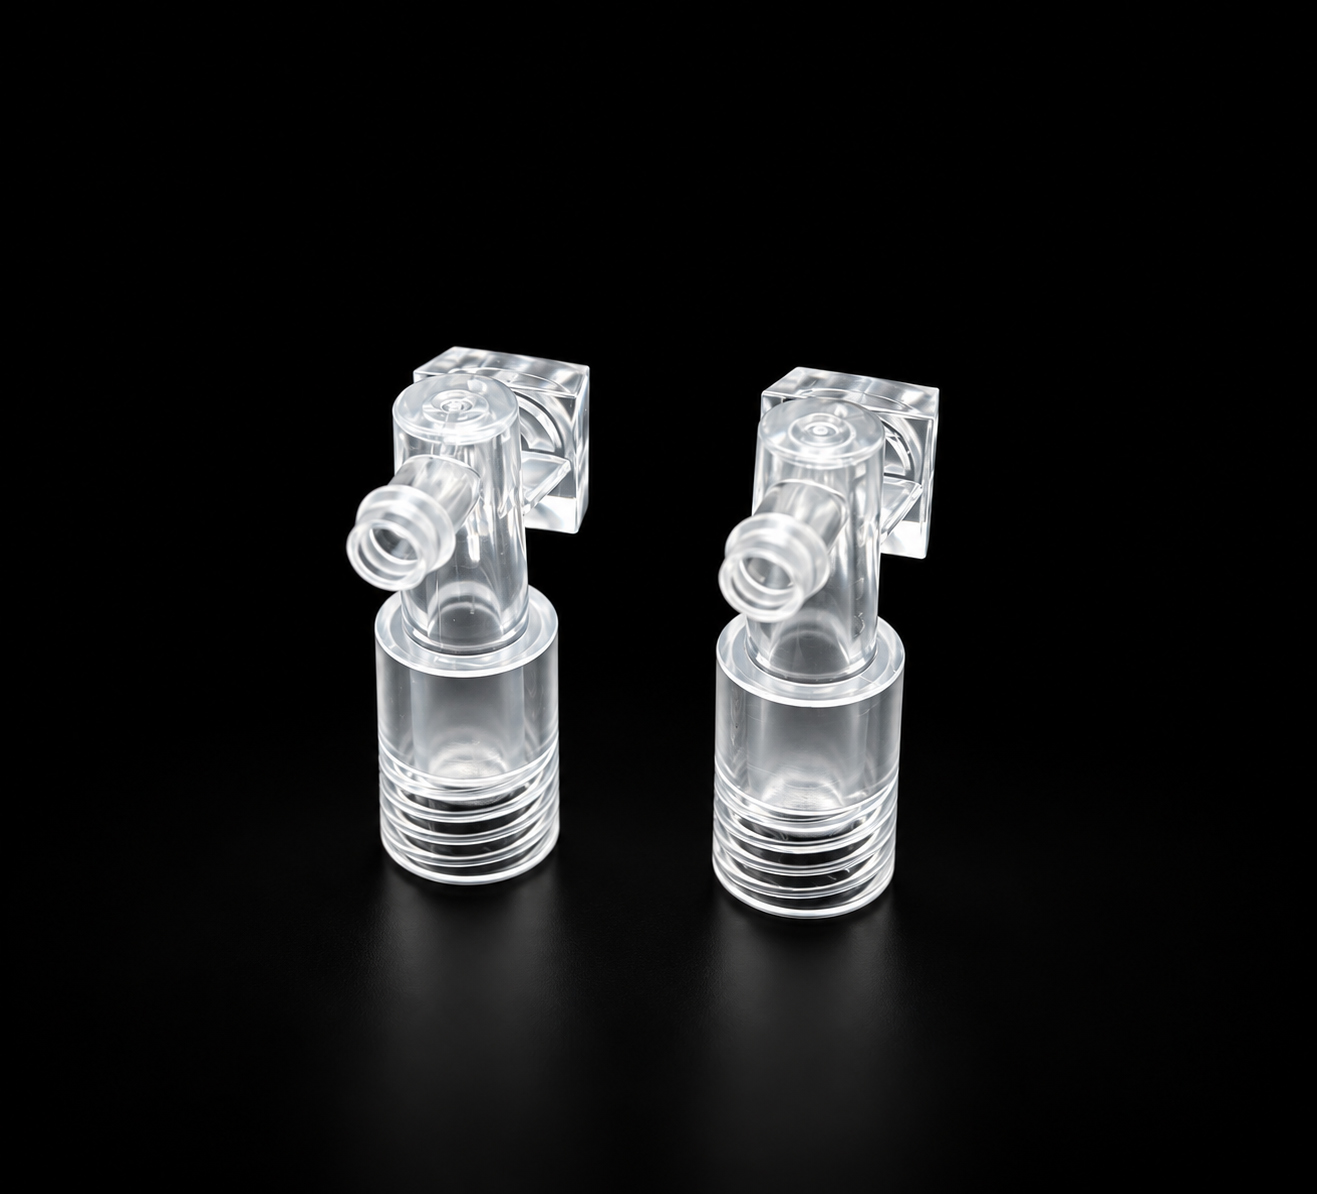
医疗级注塑需要严格的可追溯性、ISO 13485 质量体系、生物相容性材料(USP Class VI / ISO 10993)以及在洁净室环境中生产,以避免污染。
零部件必须根据其对特定灭菌方法的耐受性来进行选择:高压蒸汽灭菌、伽马射线灭菌、环氧乙烷(EtO)灭菌或电子束(E-beam)灭菌。
全电动注塑机消除了液压油污染风险,具有更高的重复精度(±0.01 mm),且产生的颗粒物更少,是洁净室生产的理想选择。
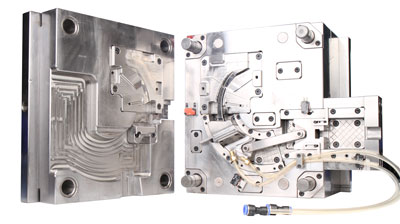
要成功实施医疗注塑成型技术,需要将聚合物选择、模具设计、洁净室规范和严格的质量控制体系保持一致。早期与经验丰富的注塑厂商合作,可确保从原型制作顺利过渡到大规模商业化生产。
上一篇:医疗滴瓶注塑成型指南:高精密模具与 ISO 13485 标准
下一篇:没有了




 首页


