在液态硅胶(LSR)制品定制开发中,很多采购和研发工程师常面临一个难题:为什么同样是液态硅胶产品,不同厂家给出的模具报价和成型工艺差异巨大? 选错成型工艺,不仅会导致模具预算超支,还可能引发产品尺寸精度不达标、废料率高或生产效率低下等严重后果。
液态硅胶成型的两大核心工艺是液态硅胶注塑模(LSR 注塑模|带冷流道)与液态硅胶油压模(平板模|无流道)。本文将从原理、成本、精度及适用场景等维度为您全面拆解,帮您精准匹配最佳成型方案。
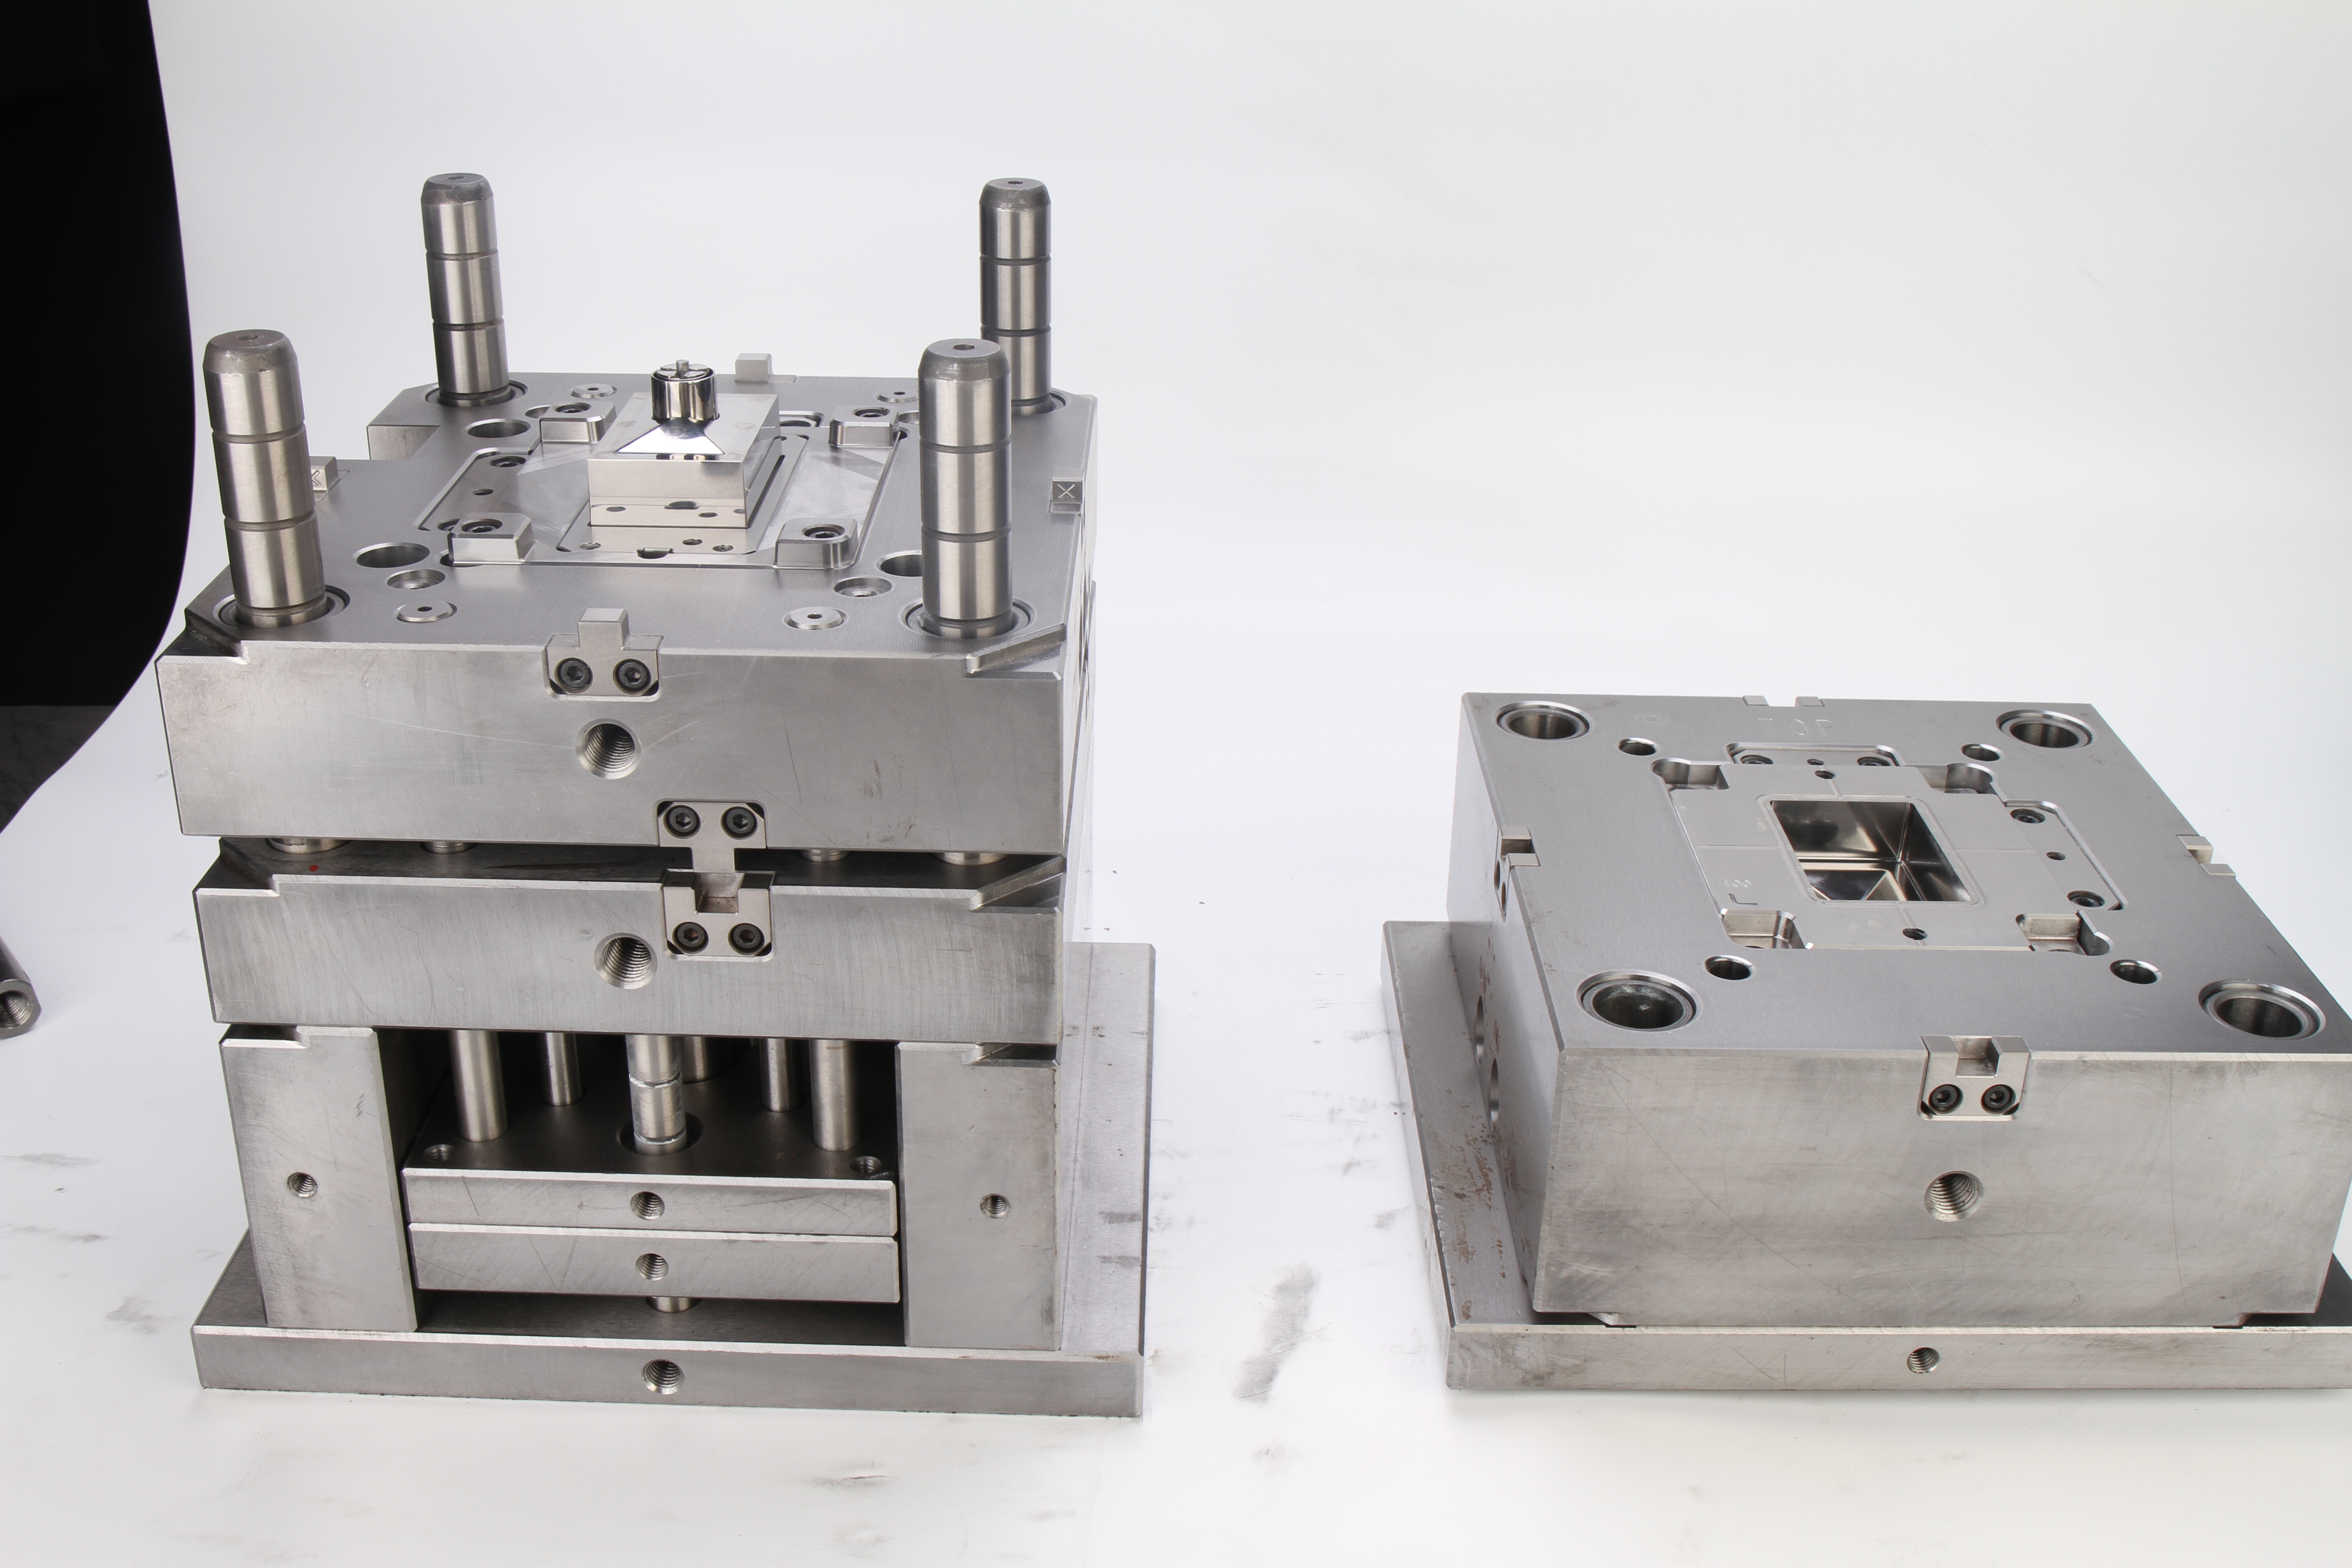
液态硅胶注塑模(LSR 注塑模)是专为高精密、大批量液态硅胶生产设计的自动化学成型工艺。
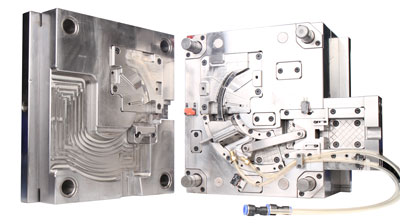
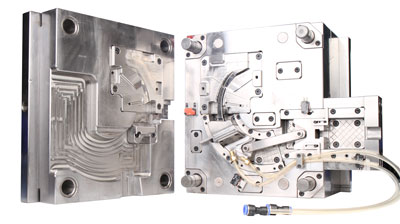
模具内部集成了冷流道系统(包含水冷流道板、针阀嘴)。液态 A/B 硅胶由 LSR 专用注塑机的计量泵精准混合后,通过流道注入 160~190℃ 的加热模腔内受热硫化成型。在整个过程中,流道板持续通冷水循环,确保硅胶在流道内始终保持液态而不提前固化,只有进入型腔后才会快速受热硫化。
配套设备: LSR 液态硅胶专用注塑机
关键优势: 自动进胶,配合高端针阀系统可实现无水口废料、高洁净度及自动化连续生产。
适合大批量、高精密、薄壁结构及食品/医疗级产品:
母婴用品: 婴儿奶嘴、吸嘴、软体配件
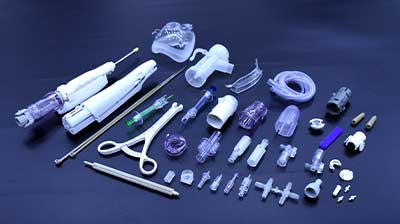
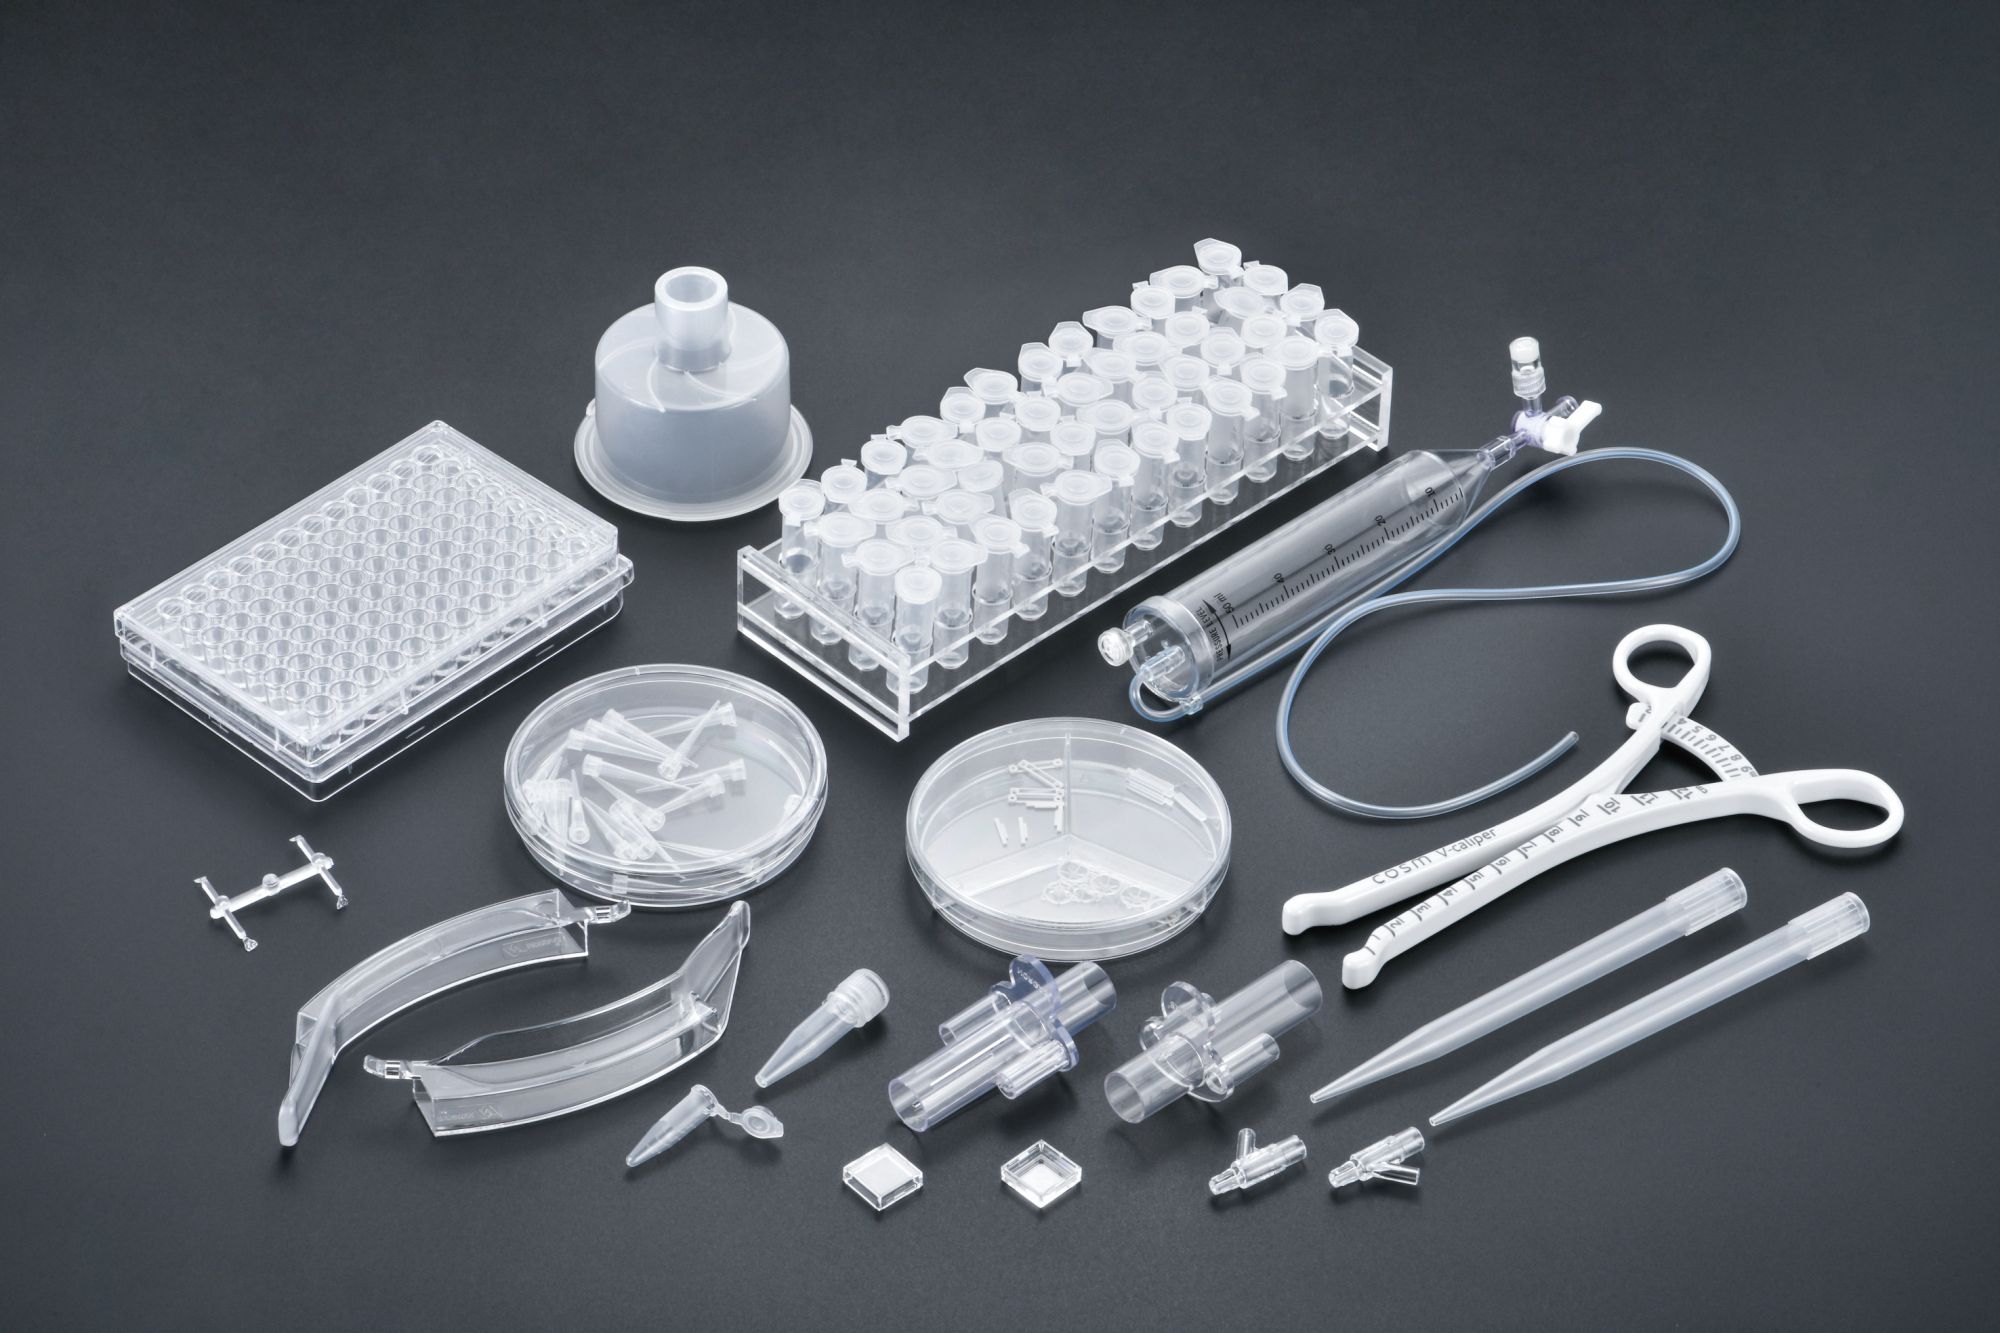
医疗器械: 喉罩、医用硅胶导管、透析组件、精密密封垫片
消费电子: TWS 耳机耳塞、智能手表/手环密封圈、手机防水配件
汽车电子: 车灯密封圈、传感器精密硅胶件
液态硅胶油压模(又称平板模、浇注油压模)是一种结构简单、门槛较低的液态硅胶成型方式。
该模具结构内没有流道板和分流道系统。操作流程为:人工将 A/B 液态硅胶预先混合均匀,直接倒入或灌入模具型腔内,合模后通过普通硅胶油压机(平板硫化机)进行加压加热,使胶料在模腔内硫化成型。
配套设备: 普通硅胶油压机(平板硫化机),无需配置昂贵的 LSR 注塑机。
关键优势: 模具结构简单、前期投入成本低、开发周期短。
适合中小批量、厚壁件、简单结构件及前期样品打样:
日用家居: 硅胶冰格、蛋糕模具、厚重硅胶垫片
礼品与配件: 硅胶工艺品、简单保护套
样品开发: 异形厚壁硅胶件试模、小批量试产
为了方便您快速对比评估,我们将两种工艺的关键参数汇总如下:
对比维度 | 液态硅胶注塑模(LSR 带冷流道) DOCX | 液态硅胶油压模(无流道平板模) DOCX |
进胶方式 | 计量泵自动混合,冷流道注射进腔 | 人工混合胶料,直接灌入/倒入型腔 |
核心设备 | 专用 LSR 液态硅胶注塑机 | 普通硅胶油压机(平板硫化机) |
模具成本 | 较高(含冷流道/针阀系统) | 较低(结构简单、无流道) |
尺寸精度与一致性 | 极高,适合薄壁及微型精密件 | 一般,不适合极薄壁件 |
生产效率与自动化 | 高度自动化,适合百万级大批量量产 | 人工投料,效率低,适合中小批量 |
废料控制 | 几乎无废料(高端针阀系统) | 容易产生溢边与边角废料 |
主要卖点 | 高精密、洁净生产、自动化、稳定量产 | 开发快、模具便宜、打样灵活、小单友好 |
在选择液态硅胶成型厂家或工艺时,请注意避开以下常见认知误区:
事实: 液态硅胶油压模使用的原料同样是液态 A/B 硅胶,并非固态硅胶,区别仅在于成型设备与进胶方式的不同。
事实: 油压模依赖人工投料,单次混合与投料量有限,做多腔或复杂结构件时容易出现缺胶、气泡及尺寸波动;而注塑模靠机器自动精确计量混合,多腔稳定性极佳。
事实: 油压模虽然模具便宜,但人工成本高、废料多、周期长;注塑模虽然模具初始投入高,但在大批量生产中可大幅降低单件人工成本与原材料损耗。
A: 在实际生产沟通中,行业口语常称液态硅胶注塑模为“LSR 射出模”或“注塑模”;称液态硅胶油压模为“平板模”或“油压浇注模”。
A: 强烈建议选择带冷流道的 LSR 液态硅胶注塑成型。该工艺全程在全封闭自动机台及洁净环境下完成注射,符合严苛的食品级及医疗级洁净度要求。
A: 建议选择油压浇注成型(无流道模具)。前期模具投入低、开发周期短,能快速完成打样和小批量验证。
大批量、高精密、薄壁结构、食品/医疗级产品 优先选择 LSR 冷流道注塑成型。
打样试模、小批量订单、厚壁大件、预算有限 优先选择 油压浇注成型(无流道)。
欢迎来咨询 电话:+86 13342659272 (微信、WhatsApp同号)
邮箱:Yuliya.chen@yizemould.com
下一篇:没有了




 首页


