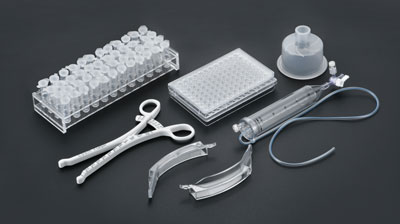
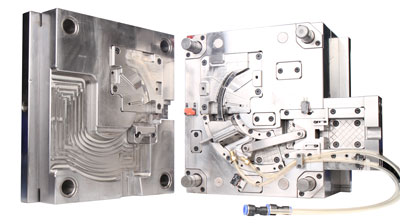
在医疗器械产品开发过程中,许多工程师常常面临这样的窘境:精心设计的精密塑料外壳或微流控芯片在三维软件中表现完美,一旦进入试模阶段却频频出现缩水、翘曲、飞边甚至脱模断裂等致命缺陷。医疗注塑模具对尺寸精度、表面光洁度以及生物相容性材料的苛刻要求,使得传统模具开发的试错成本极其高昂。如果忽视了前期的可制造性设计 (DFM, Design for Manufacturability) 评估,不仅会导致项目延期数周甚至数月,还会成倍增加模具返工和验证(IQ/OQ/PQ)的预算。如何在一开始就避开这些隐患?一份系统而严苛的医疗注塑模具 DFM 检查清单正是项目成功的破局关键.
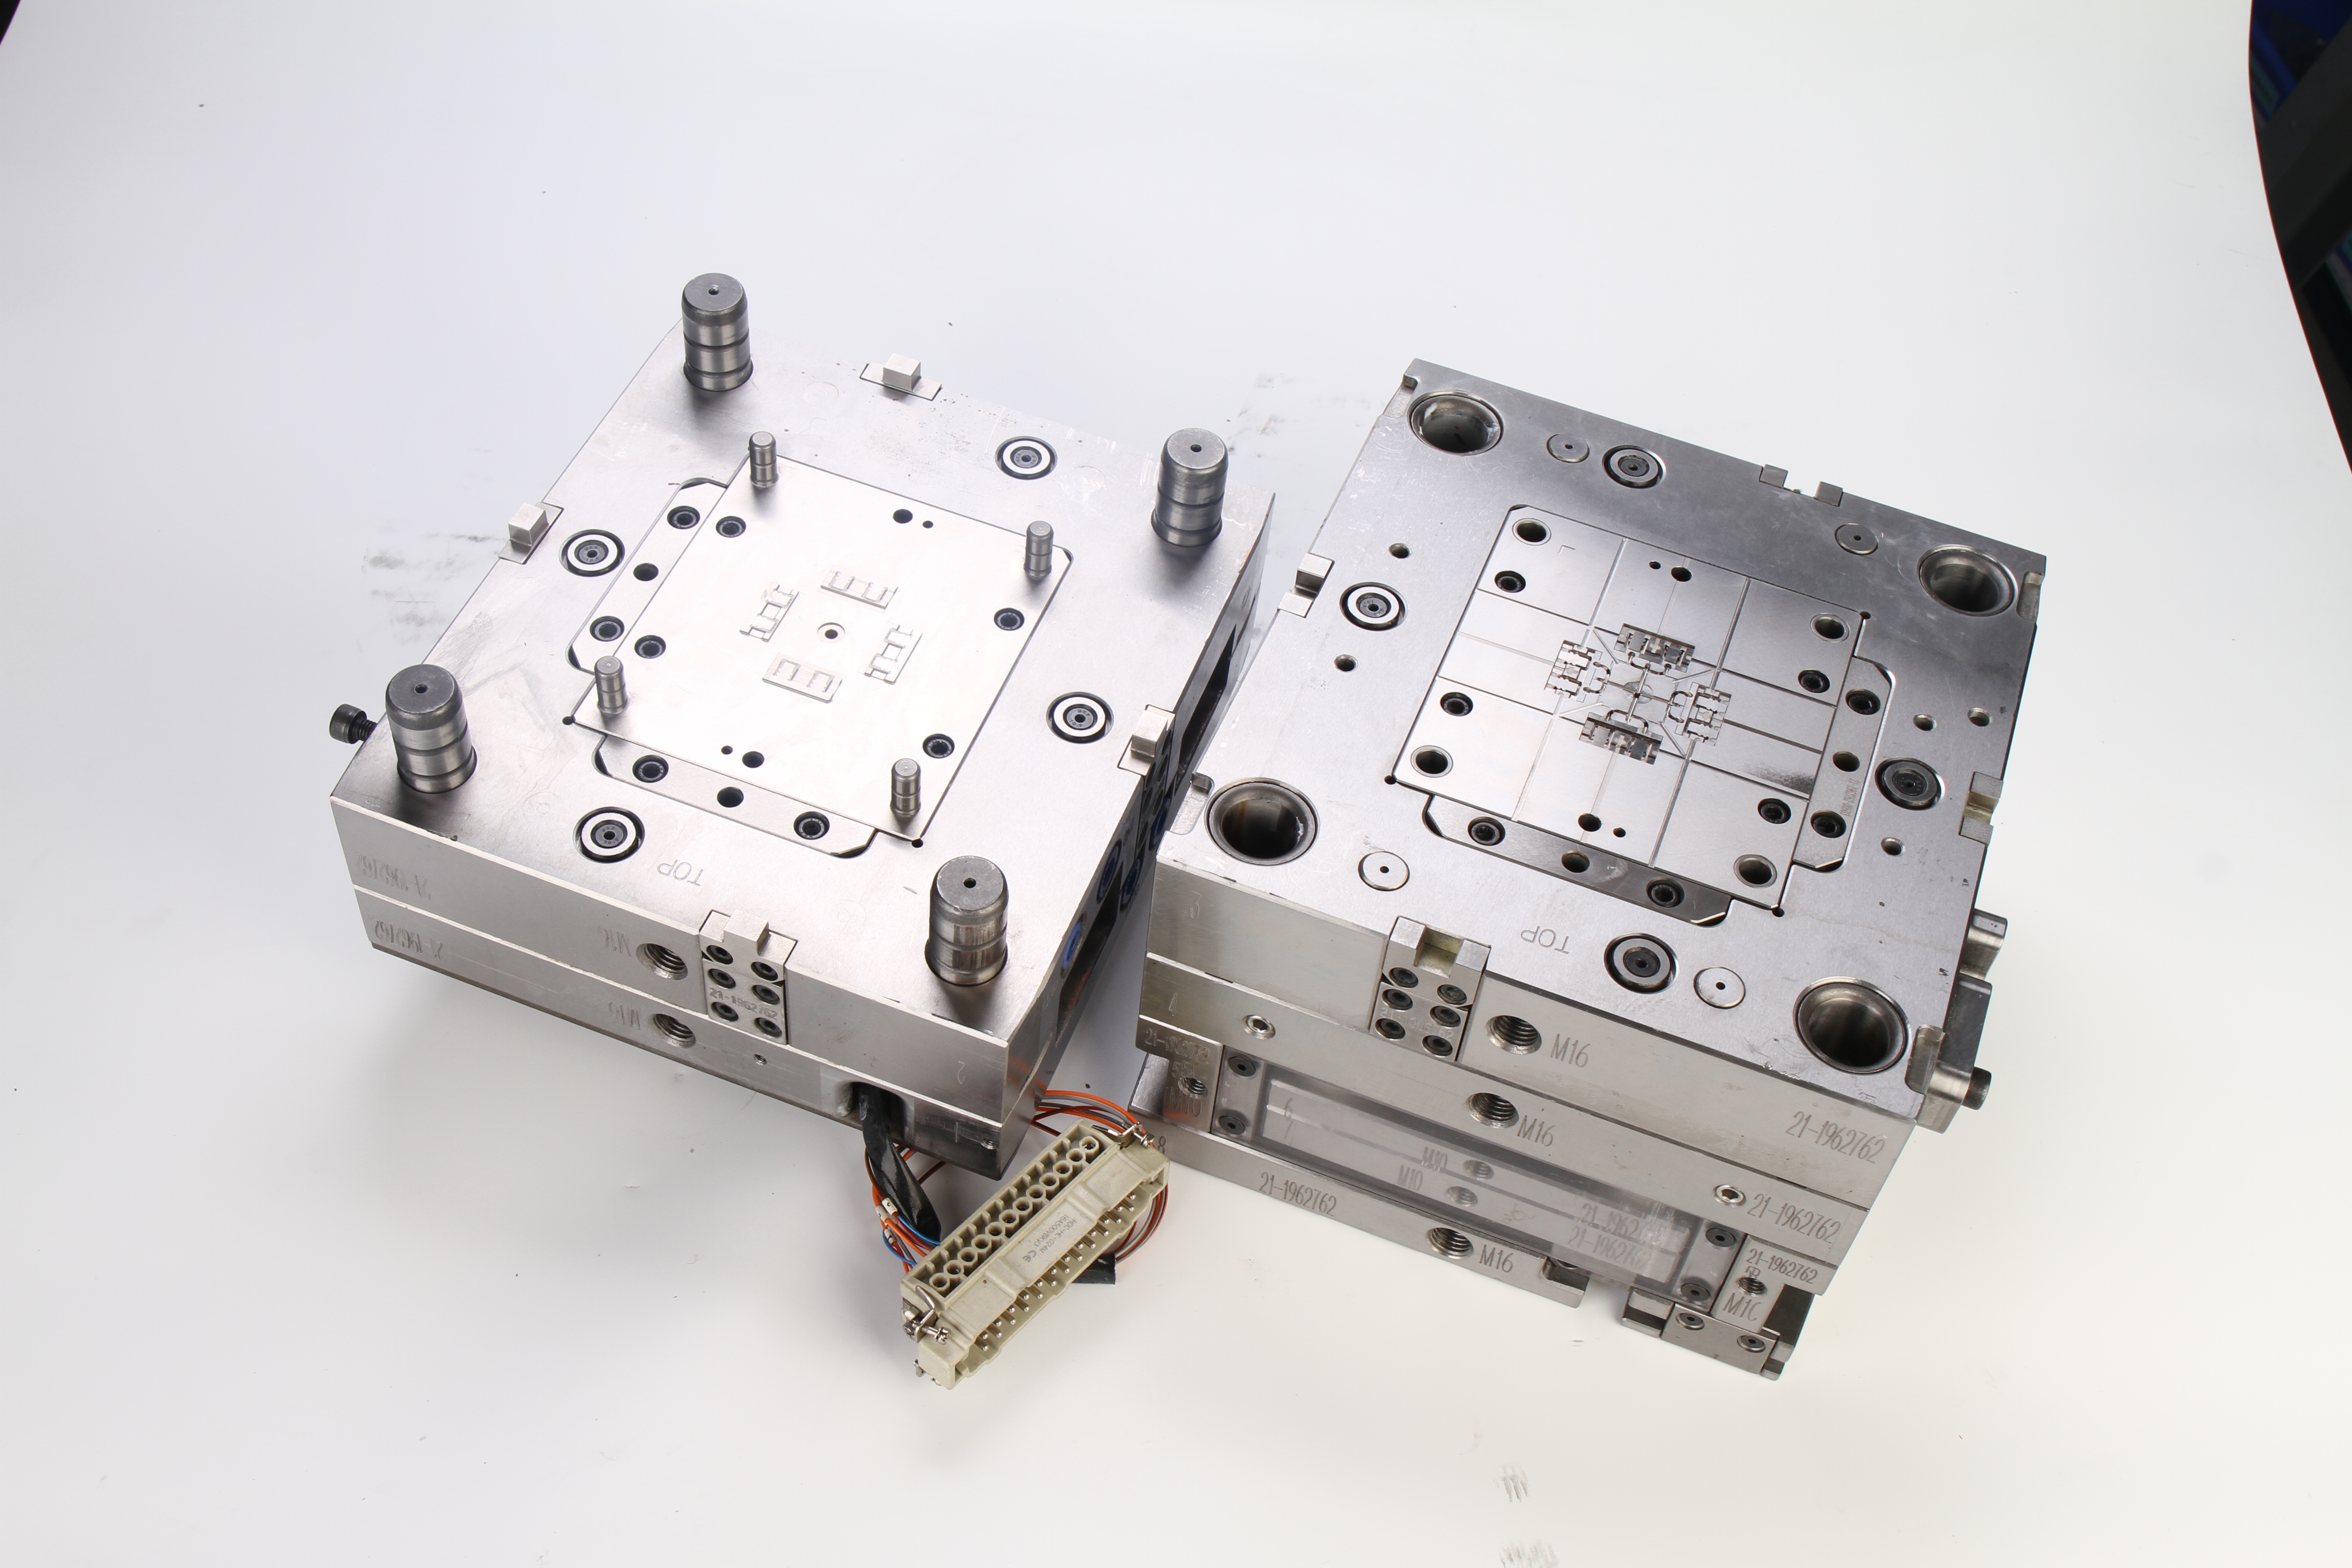
医疗注塑件(如输液泵组件、注射器针筒、试剂盒)通常薄壁化趋势明显。设计时必须确保全件壁厚均匀,壁厚突变会导致冷却速率不一致,从而产生内应力、缩痕或翘曲。
关键标准: 尽量保持壁厚均匀(如控制在 1.0mm 至 3.0mm 之间)。若必须有厚壁结构,应采用挖空或筋位(Ribs)过渡。
避坑指南: 筋位的厚度应为本体壁厚的 50%-60%,根部圆角半径不低于壁厚的 0.4 倍防止应力集中。
医疗产品表面常有高光、透明或微细结构要求,强行脱模极易刮伤产品表面或造成顶白。
关键标准: 绝大多数表面均需设计至少 0.5度 至 1.5度的脱模斜度。对于咬花(皮纹)表面,每增加 0.025mm 的深度,脱模斜度需额外增加 1度。
避坑指南: 针对带有内扣(Undercuts)的医疗器械(如卡扣连接件),应尽早在 DFM 阶段规划斜顶块或滑块机构,避免后期改模困难。
医疗级塑料(如 PC, COP, PEEK)对剪切热非常敏感,进胶口位置不当会导致分子链降解或气纹。
关键标准: 进胶口应开设在产品最厚实或非外观关键区域,采用潜伏式进胶或点进胶以便于自动切除。
避坑指南: 多型腔模具必须做充模模拟(Moldflow),确保各型腔平衡进胶,避免密度不均影响体外诊断(IVD)产品的光学性能。
医疗塑料材料(如 PP, PSU, PPSU, COC/COP)往往价格高昂且收缩率差异大。
关键标准: 严格根据材料供应商提供的流动方向与垂直方向收缩率数据补偿模具型腔尺寸。
避坑指南: 核心配合尺寸必须预留微米级公差余量,并配合三坐标(CMM)或光学扫描在首件检验(FAI)中进行严格验证。

评估维度 | 未执行 DFM 评估(传统模式) | 执行完整 DFM 检查清单(优化模式) |
平均试模次数 | 3 – 5 次 | 1 – 2 次 |
模具返工率 | 高达 35% | 低于 5% |
项目开发周期 | 16 – 20 周 | 10 – 12 周 |
法规验证合规性 | 频繁变更,IQ/OQ 延期 | 一次性通过,符合 ISO 13485 要求 |
真实案例分享:
某知名医疗器械公司在开发一款医用微流控芯片时,初期因未充分考量透明 COP 材料的熔接痕位置,导致光学检测区出现气泡缺陷。通过引入全面的 DFM 检查与模流分析,工程师将进胶点旋转 45 度并调整了排气槽深度,最终在首轮试模中便产出符合 100% 气密性与光学透过率要求的合格品,节省了近 30,000 美元的模具修改成本。
A: 医疗器械直接关乎患者生命安全,受 FDA、CE 及 ISO 13485 等严格法规监管。任何微小的缺陷(如飞边、内应力开裂、微小尺寸偏差)都可能导致器械失效。DFM 能够在模具制造前消除这些隐患,确保生产过程的可追溯性和稳定性。
A: 最佳介入时间是在产品的 3D CAD 图纸设计定型之前或初期。此时进行 DFM 评估,修改设计图纸的成本几乎为零,而一旦模具钢材加工完成后再修改,成本将呈几何级数上升。
A: 优秀的模具厂不仅会提供标准的壁厚和脱模斜度检查,还能输出专业的 Moldflow(模流分析)报告,并针对医疗行业常用的特种工程塑料(如 PEEK、PPSU)拥有丰富的实际加工和热流道控制经验。
医疗注塑模具的可制造性设计(DFM)绝不仅仅是一项形式上的图纸审查,而是打通从产品创意到合规量产的“黄金桥梁”。通过在设计初期严格执行壁厚、脱模斜度、流道布局及材料特性的全方位检查,企业能够大幅降低试模风险、缩短上市周期。
欢迎来咨询 电话:+86 13342659272 (微信、WhatsApp同号)邮箱:Yuliya.chen@yizemould.com
上一篇:医疗模具设计与普通模具设计有何不同?核心差异与规范指南
下一篇:没有了




 首页


