在现代工业制造与医疗器械开发中,工程师们常常面临一个两难选择:传统塑料虽然加工方便,但在极端温度下容易老化变形;而传统橡胶虽然弹性好,但纯净度和耐候性不足。如果您正在寻找一种既能承受严苛环境、又具备卓越生物相容性和长期稳定性的高性能弹性体,那么液态硅胶(Liquid Silicone Rubber, 简称LSR)就是完美的答案。本文将为您深度拆解液态硅胶材料的核心优势,帮助您在产品选型和博客内容创作中精准锁定高价值流量。
在产品开发初期,许多研发团队往往低估了材料在极端工况下的表现。无论是汽车发动机舱内的高温高压,还是人体植入物对绝对无菌和无毒的要求,普通热塑性塑料(如ABS、PC)和传统高温硫化硅胶(HTV)常常显得力不从心。塑料会变脆、橡胶会析出杂质。液态硅胶(LSR)作为一种铂金硫化的双组分高纯度弹性体,通过液态注射成型(LIM)工艺,彻底打破了传统材料的性能天花板,成为高端制造领域的“全能选手”。
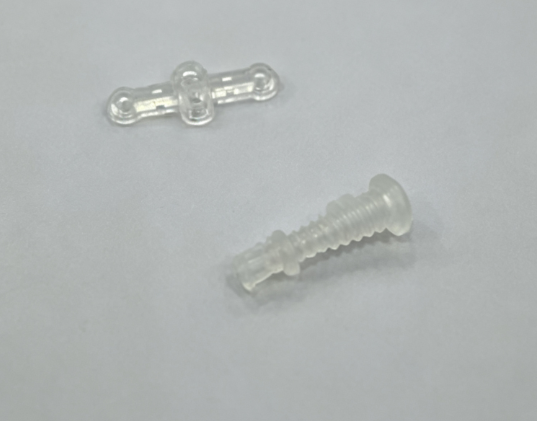
LSR分子主链由硅氧键(-Si-O-Si-)构成,这种特殊的化学键具有极高的键能。
耐温区间广: 可以在 -60°C 至 +200°C(甚至短时间高达 250°C)的极端温度范围内保持稳定的物理机械性能。
抗老化能力强: 在长期暴露于紫外线(UV)、臭氧以及恶劣气候条件下,不会发生龟裂、硬化或黄变。
对于医疗器械和食品接触类产品,材料的安全性是重中之重。
无毒无味: 不含增塑剂、双酚A(BPA)或邻苯二甲酸盐,符合FDA、USP Class VI及ISO 10993国际医疗认证。
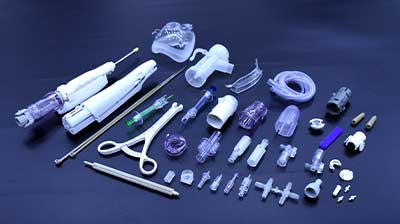
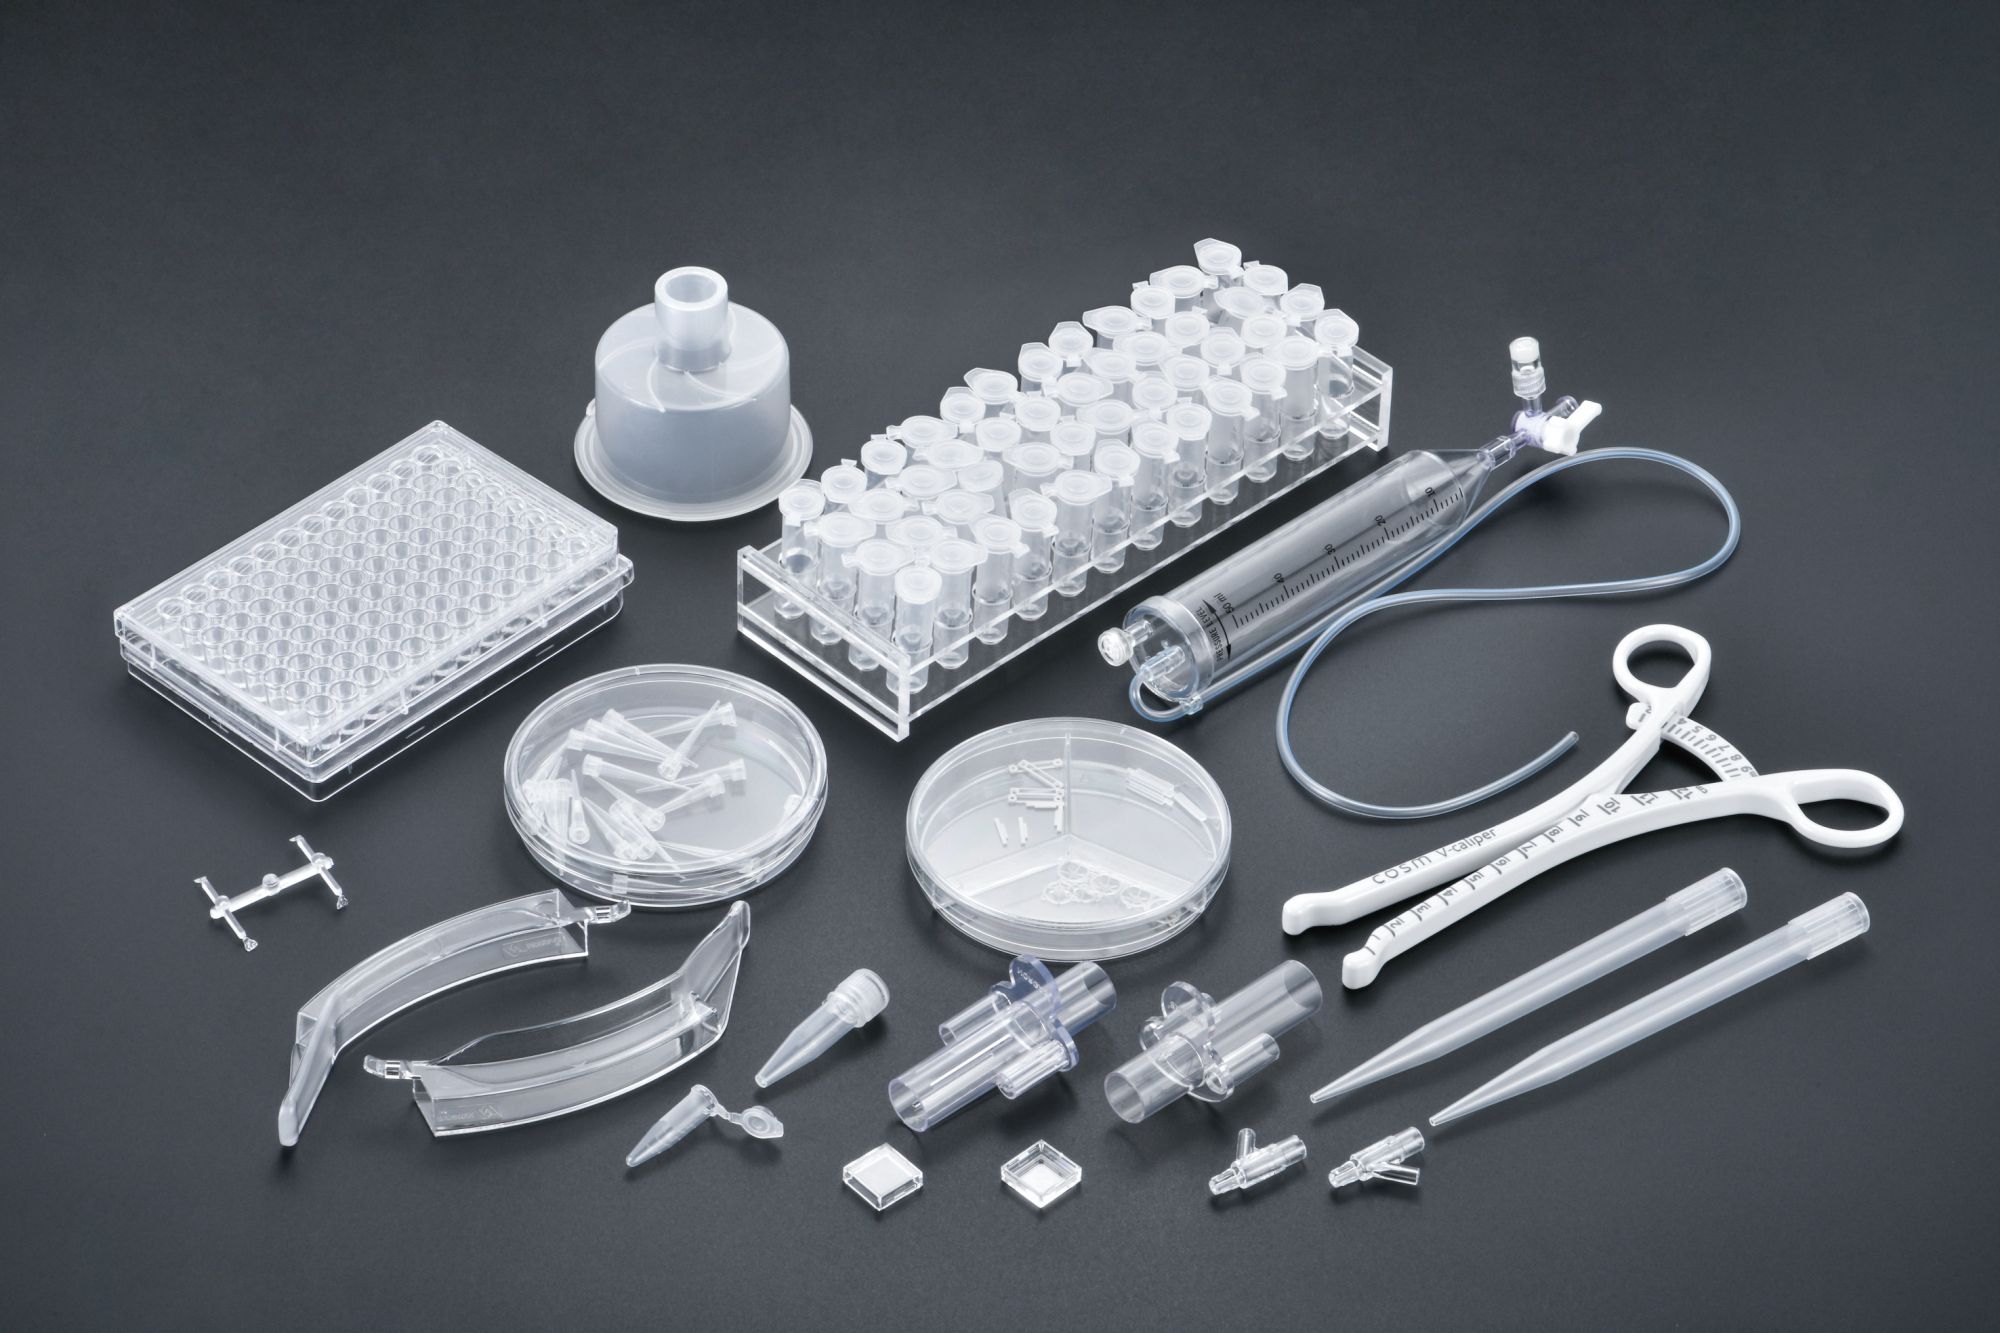
细菌不易滋生: 表面张力低,表面极度平滑,不沾附细菌,广泛应用于输液组件、呼吸面罩、微流控芯片及植入性耗材。
低压缩永久变形: 即使在长期受压状态下,LSR也能保持极佳的尺寸恢复能力和回弹性。
抗撕裂与耐疲劳: 具备良好的抗拉强度和断裂伸长率,适合用于需要频繁形变的动态密封件、按键和阀门。
电气绝缘: 在潮湿、高温或高频环境下,其介电常数和绝缘电阻依然高度稳定,是电子电气和汽车传感器的理想绝缘保护层。
耐化学腐蚀: 对大多数稀酸、稀碱、醇类以及极性溶剂具有极强的抵抗力。
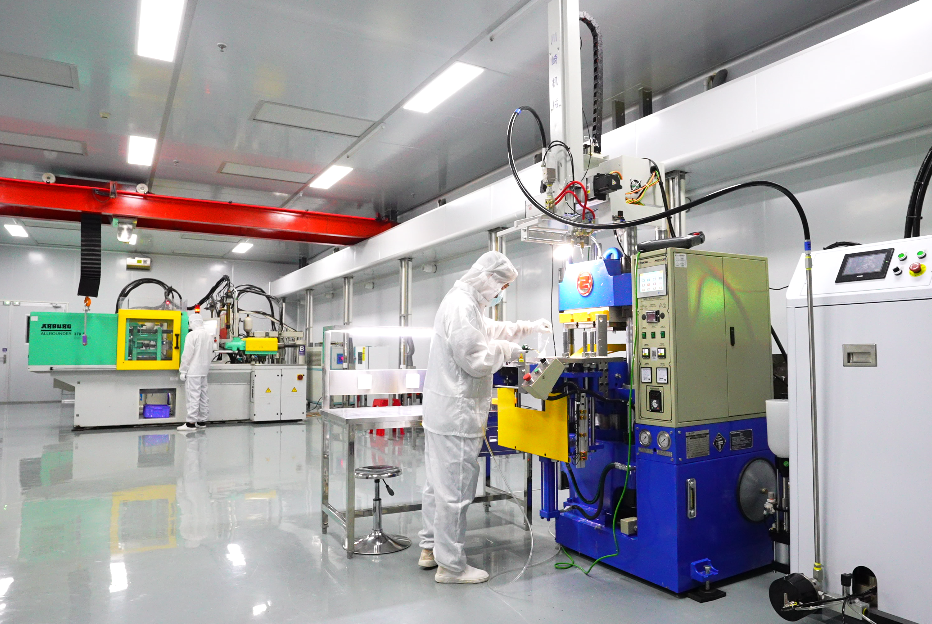
与固态硅胶需要模压和手工去毛边不同,LSR采用全封闭的液态注射成型(LIM):
零毛边、高精度: 适合制造微型、复杂壁厚的产品(如精密密封圈、医疗级连接器)。
自动化生产: 硫化周期短,可实现大批量、全自动化无人化生产,大幅降低综合制造成本。
为了更直观地展现液态硅胶的综合竞争力,下表将其与常用热塑性塑料及传统固态硅胶进行了多维度对比:
性能维度 | 液态硅胶 (LSR) | 传统塑料 (如 PC / ABS) | 固态硅胶 (HTV) |
耐温范围 | -60°C ~ +200°C | -20°C ~ +100°C (视材质而定) | -40°C ~ +180°C |
生物相容性 | 极高(符合FDA/USP Class VI) | 一般(部分特种塑料达标) | 较高(需二次硫化提取小分子) |
加工工艺 | 液体注塑(LIM),无毛边 | 注射成型,需水口处理 | 模压/挤出,产生大量毛边 |
回弹性与变形 | 极低压缩永久变形,回弹迅速 | 回弹性较差(属刚性/半刚性) | 良好,但略逊于LSR |
生产自动化率 | 高(全自动、无人工干预) | 高 | 低(依赖人工脱模和修边) |
A: 最大区别在于原材料形态与加工工艺。LSR是双组分液体,通过精密注射机注入闭合模具中热固化成型,具备零毛边、全自动化、精度高的特点;而固态硅胶是片状生胶,需要通过混炼、模压或挤出成型,生产过程中通常会产生较多边角料,且人工干预较多。
A: 因为LSR具有无毒、无味、不滋生细菌、化学性质极其稳定的特性,且能够通过严格的生物相容性认证(如USP Class VI和ISO 10993)。它耐受高压蒸汽灭菌(Autoclave)、环氧乙烷(EtO)及伽马射线消毒,非常适合用于一次性手术耗材、导管、密封圈及面罩。
A: 在进行LSR模具设计时,最需要避免的是排气不良和溢边(毛边)。由于LSR粘度低、流动性极强,模具分型面的配合间隙必须控制在微米级别(通常小于0.005mm-0.01mm),同时必须设计合理的真空排气系统,否则极易产生气泡或缺胶。
液态硅胶(LSR)凭借其无与伦比的耐温性、生物相容性以及精密的注射成型优势,正在全面替代传统橡胶和部分工程塑料。从汽车高压密封件到高端医疗耗材,掌握LSR的材料特性与选型逻辑,是打造高性能工业产品的关键一步。
欢迎来咨询 电话:+86 13342659272 (微信、WhatsApp同号)
邮箱:Yuliya.chen@yizemould.com
上一篇:医疗注塑模具的可制造性设计 (DFM) 检查清单与避坑指南
下一篇:没有了




 首页


