在医疗器械研发与制造中,选错材料可能导致产品功能失效、未能通过监管审批,甚至引发高昂的模具重修成本。尤其在面对密封件、阀门、呼吸面罩等关键部件时,工程师常常在液态硅胶注塑(LSR)与传统热塑性塑料注塑之间犹豫不决。
热塑性塑料具备加工速度快、结构刚性强的优势;而液态硅胶(LSR)则拥有无与伦比的柔韧性、生物相容性和热稳定性。在这两种技术路线之间进行抉择,需要综合评估产品性能、灭菌兼容性、工艺复杂性以及单件生产成本。
本对比指南将从技术参数、生产成本及医疗应用匹配度三大维度,深度拆解 LSR 与热塑性塑料注塑的区别,帮助您为医疗产品选出最合适的制造工艺。
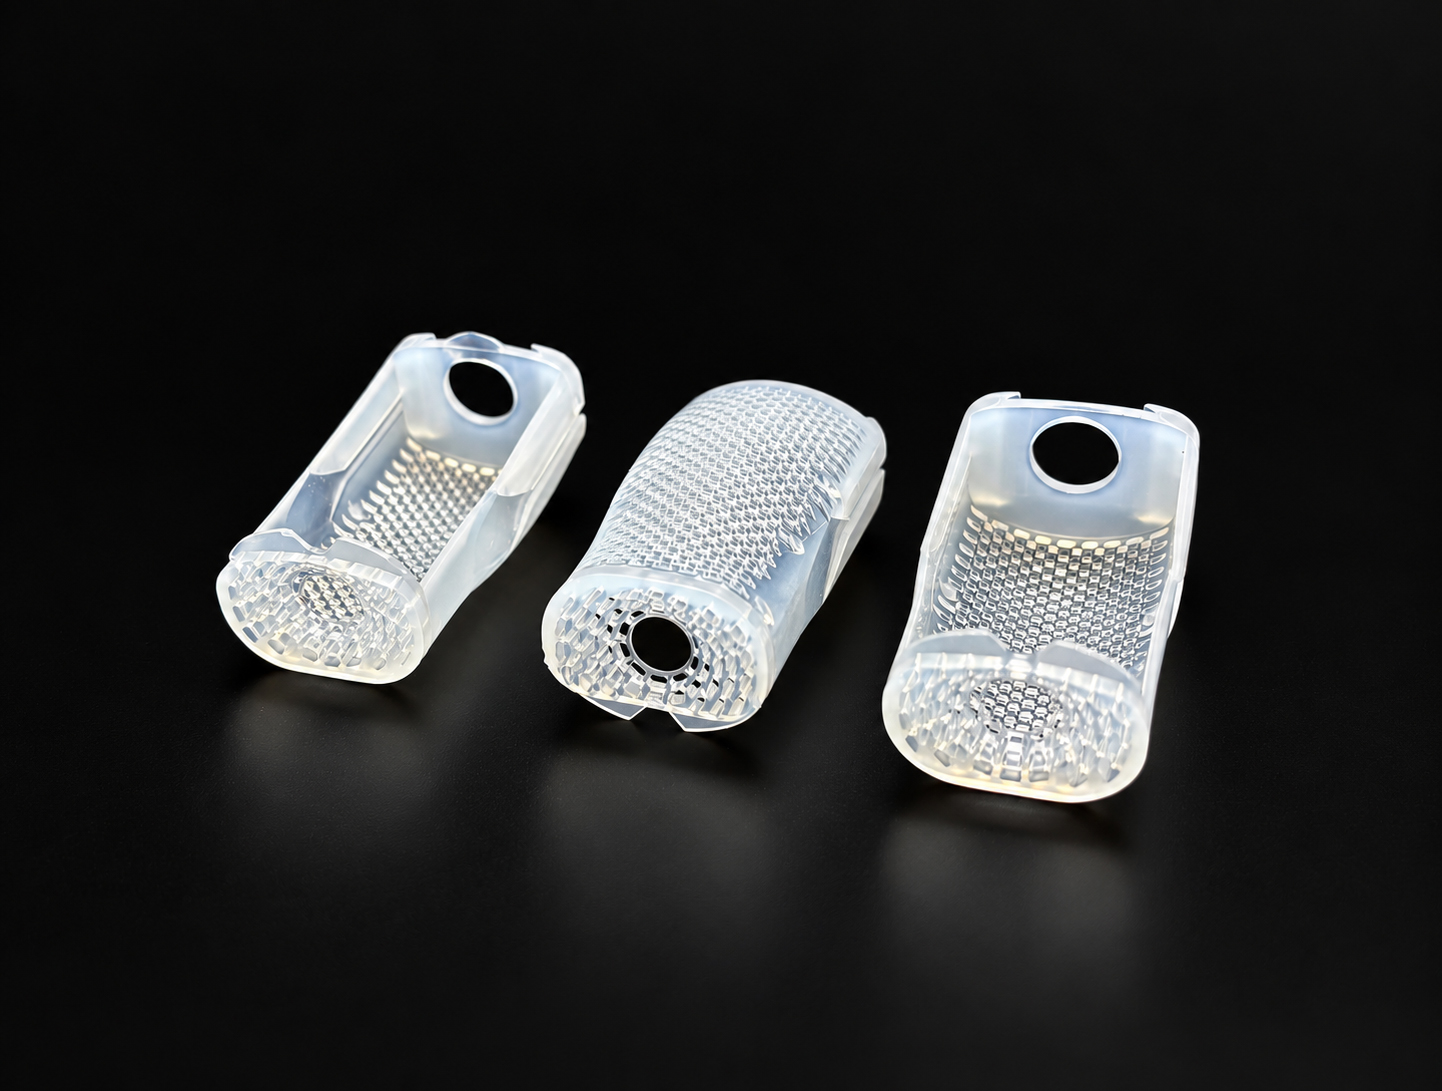
医疗器械对材料在人体组织和体液中的安全性有着极高要求。LSR 与热塑性塑料的本质区别在于其分子结构:LSR 属于热固性聚合物,通过化学反应固化成型;而热塑性塑料则是通过加热熔化、冷却凝固的物理过程成型。
液态硅胶 (LSR): 具有天然的化学惰性、低致敏性和极佳的生物相容性,无需添加大量增塑剂即可满足 ISO 10993 及 USP Class VI 标准。其硬度跨度大(邵氏 A 10 度至 80 度),非常适合亲肤触感或动态密封应用。
热塑性塑料(如 PC、PEEK、聚丙烯): 具有优异的抗拉强度、刚性和结构支撑力。然而,要达到医疗级合规要求,必须严格挑选不含增塑剂、重金属或挥发性有机化合物(VOC)的专用树脂牌号。
材料属性 | 液态硅胶 (LSR) | 热塑性塑料 (如 PC / PP) |
材料类型 | 热固性弹性体 (Thermoset Elastomer) | 热塑性聚合物 (Thermoplastic Polymer) |
硬度范围 | 10 Shore A – 80 Shore A(软质弹性) | 70 Shore D – 90 Shore D(硬质结构) |
生物相容性 | 极佳 (ISO 10993 / USP Class VI) | 视具体树脂牌号而定 |
物理柔韧性 | 高断裂伸长率、极低永久压缩变形 | 刚性至半刚性 |
灭菌方式兼容性 | 高压蒸汽灭菌 (Autoclave)、伽马射线、环氧乙烷 (EtO) | 伽马射线、环氧乙烷 (蒸汽灭菌受限) |
医疗部件常常需要经历反复的清洗、强效消毒剂擦拭以及高温灭菌过程。
LSR 在 -60°C 至 +200°C 的极端温度范围内仍能保持稳定的物理性能。在反复的高压蒸汽灭菌(Autoclave)循环中,它不会发生软化、变形或熔化。相比之下,普通热塑性塑料(如聚碳酸酯或聚丙烯)的热变形温度较低,长期处于高温环境下容易发生形变或性能退化;尽管 PEEK 等特种工程塑料具备极佳的耐高温性,但其原材料成本极为昂贵。
LSR 对体液、氧化、紫外线照射以及广谱医疗消毒剂具有极强的抵抗力,长期使用不会发生化学物质析出或开裂。热塑性塑料的表现则差异较大:聚丙烯(PP)展现出出色的耐化学性,而聚碳酸酯(PC)在接触强效医院级消毒剂或有机溶剂时,极易发生应力开裂。
液态硅胶注塑与传统热塑性塑料注塑的物理成型逻辑完全相反:
热塑性塑料注塑:冷料入料 (料斗) ➔ 加热料筒熔融 ➔ 冷却模具 (物理凝固)
液态硅胶注塑 (LSR):冷料系统 (计量泵) ➔ 冷流道 ➔ 加热模具 (化学交联固化)
冷料输送系统: LSR 为双组份(A/B)液态原料,在室温下通过精密计量泵混合,并输送至保持冷却的流道系统中。
模内热固化: 液态硅胶被注入已加热至 170°C–200°C 的模具型腔中,在铂金催化剂作用下发生快速化学交联反应,固化为弹性体。
飞边控制(Flash Control): 由于 LSR 注入模腔时黏度极低,模具的分型面配合公差必须控制在 0.002 mm 至 0.005 mm 以内,以防止产生微小飞边。
塑化过程: 固态塑料颗粒在加热料筒中通过螺杆旋转剪切加热融化。
高压注射: 熔融状态的树脂在高压下被推进冷却的模具型腔中。
冷却固化: 模具内的冷却水路迅速带走热量,塑料固化定型后顶出。
评估 LSR 与塑料注塑的经济效益时,必须综合考量初始模具资本支出(CapEx)与长期大批量生产的单件成本。
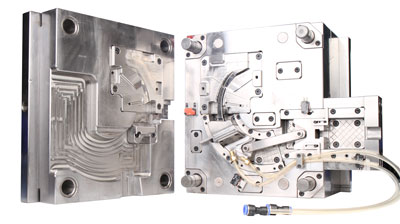
LSR 模具: 前期投入较高。模具需要使用光学级钢材、达到极高的加工精度,且必须配备模腔抽真空系统(防止困气)以及专用的冷流道块(Cold Runner Block)。
热塑性塑料模具: 对于标准几何形状的产品,前期模具成本相对较低,且制造工艺成熟,供应链选择更为丰富。
热塑性塑料注塑: 自动化程度高,成型周期短(薄壁件通常仅需 10 至 30 秒),在大批量生产时单件成本优势显著。
LSR 注塑: 化学固化交联需要更长的时间(根据壁厚不同,通常为 20 至 60 秒)。但结合多腔 LSR 模具与自动化机械手,可以在免去人工去飞边工序的同时,实现高效的大批量产能输出。
选择 LSR 还是热塑性塑料,取决于部件的机械性能需求、接触时长以及核心功能要求:
部件是否需要柔韧弹性、流体密封或亲肤舒适度? | |
是 | 否 |
推荐选用:LSR 硅胶注塑 | 推荐选用:热塑性塑料注塑 |
典型应用: 止回阀与单向隔膜阀、呼吸面罩密封垫与垫圈、蠕动泵硅胶管件 | 典型应用: 针筒/注射器外套筒、手术器械手柄与外壳、诊断设备硬质外壳 |
推荐工艺: LSR 医疗级硅胶注塑
选型原因: LSR 具有近乎为零的永久压缩变形率,这意味着弹性阀门在经历数百万次弯曲循环后,仍能完美恢复原状,确保对液体或气体的严密止回。
推荐工艺: LSR 单质注塑,或 LSR 与聚碳酸酯的双色/双材质覆膜注塑(2K Overmolding)
选型原因: LSR 柔软的触感可以防止患者长期佩戴时产生压疮,同时提供出色的气密性。将 LSR 直接覆膜注塑到硬质塑料骨架上,可彻底省去人工装配工序并消除缝隙污染风险。
推荐工艺: 热塑性塑料注塑(如聚碳酸酯 PC、环烯烃共聚物 COP)
选型原因: 该类部件需要极高的抗拉强度、尺寸稳定性、高透明度以及刚性结构,以保护内部机械结构或安全盛装药液。
低估 LSR 模具对飞边控制的要求: 若沿用普通塑料模具的公差标准来设计 LSR 模具,将导致严重的毛刺飞边问题。请务必选择具备高精度硅胶注塑模具开发经验、并配备主动抽真空系统的专业厂家。
忽视清洗与反复灭菌要求: 为可重复使用的医疗器械错误地指定普通热塑性塑料,常因无法承受高压蒸汽或强效消毒剂擦拭,而导致产品提前开裂退化。
错失 2K 双色/双材质注塑的优化机会: 分开设计塑料件与硅胶件会增加人工装配工序并带来二次污染风险。采用双射(2K)注塑工艺将 LSR 直接化学键合到热塑性塑料基材上,能有效简化生产流程并打造无缝一体化部件。
A1: 原材料价格及前期模具投入方面,LSR 确实高于普通热塑性塑料。然而,对于结构复杂的密封件、多组件复合件或有严格医疗合规要求的部件,LSR 能通过减少二次装配工序、降低产品失效率,从而降低产品的综合总生产成本。
A2: 可以。LSR 可以成功包胶注塑到能够承受 170°C–200°C 固化高温的高温热塑性塑料(如 PBT、PC 或 PEEK)上。这种多材质注塑工艺无需任何胶粘剂,即可实现牢固的化学或物理键合。
A3: LSR 能够完美兼容高压蒸汽灭菌(Autoclave)、伽马射线灭菌、环氧乙烷(EtO)气体灭菌以及电子束(E-beam)灭菌。在多次灭菌循环后,它依然能保持良好的物理性能,不会发生变色、发脆或弹性丧失。
选择 LSR 医疗注塑还是热塑性塑料注塑,取决于您的医疗设备在机械性能、耐温灭菌以及生物相容性方面的具体要求。LSR 在动态密封、患者皮肤接触舒适度以及耐高温灭菌场景中表现卓越;而热塑性塑料则为硬质外壳和大批量生产提供了优异的结构刚度、尺寸精度与成本效益。
准备好进一步优化您的医疗器械面向制造的设计(DFM)了吗?欢迎查阅我们的深度工程资源,或联系我们的技术团队进行图纸评估:欢迎来咨询 电话:+86 13342659272 (微信、WhatsApp同号)
邮箱:Yuliya.chen@yizemould.com
下一篇:没有了




 首页


