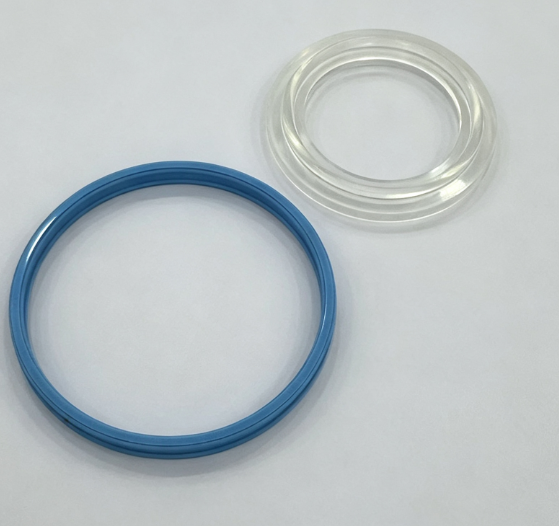
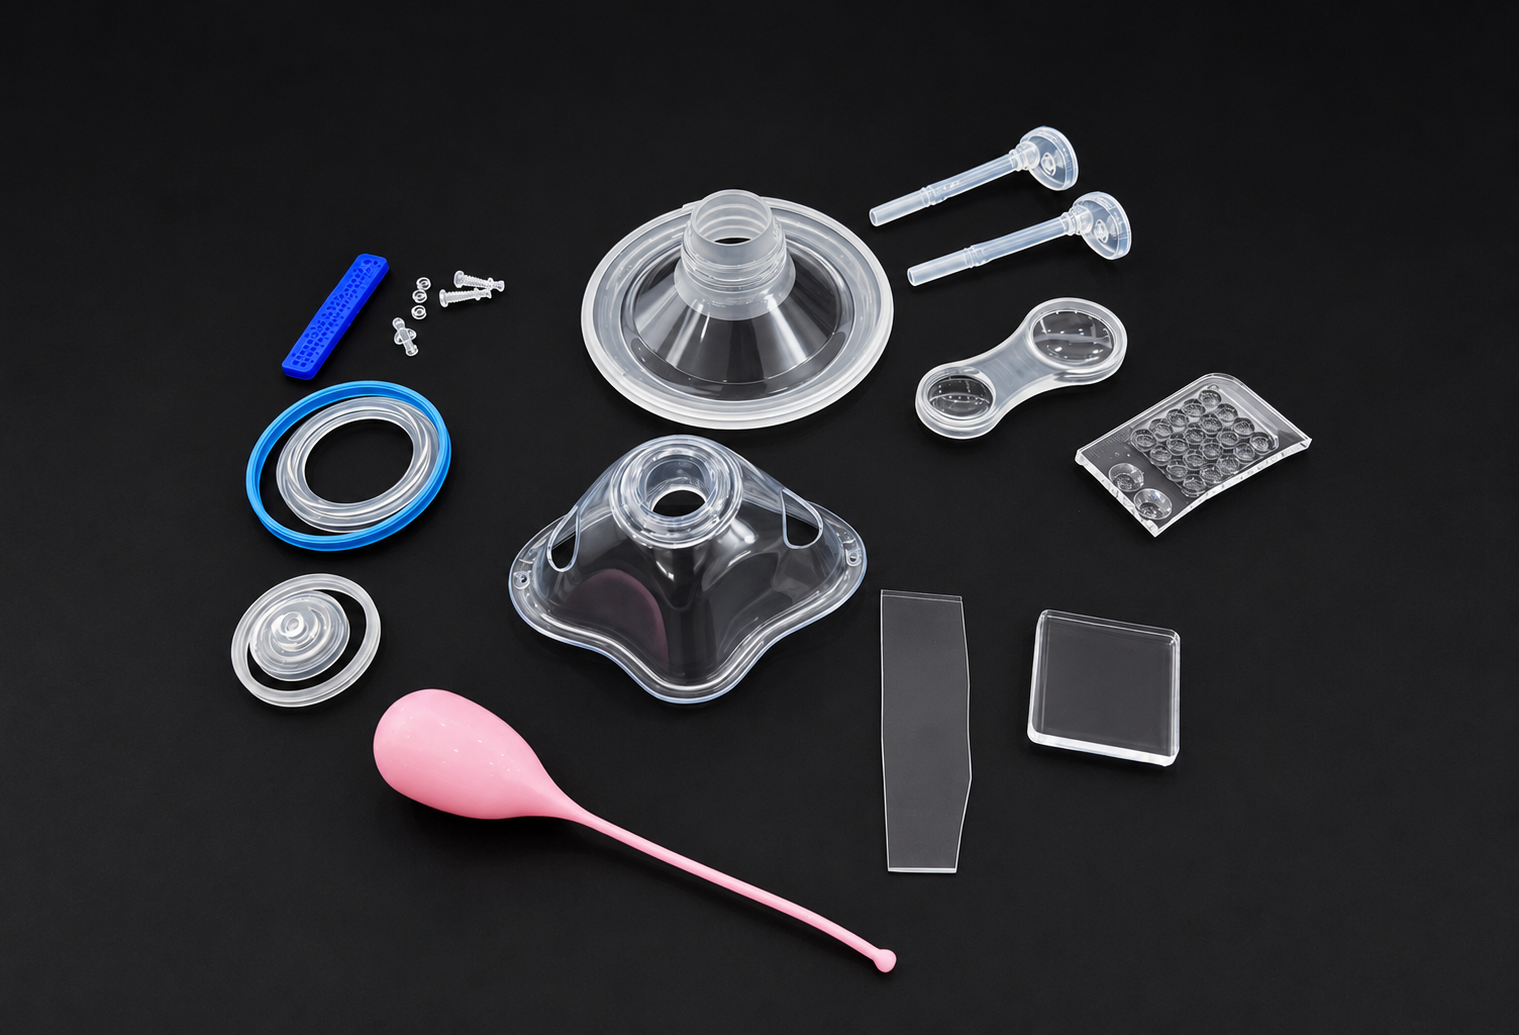
微型液态硅胶(LSR)密封圈广泛应用于医疗器械、可穿戴电子设备、微型连接器、汽车传感器及其他精密产品。然而,随着密封件尺寸不断缩小,即使只有一层非常薄的多余硅胶,也可能影响产品尺寸精度、密封性能、装配效果和外观质量。
对于微型 LSR 密封圈设计而言,防飞边并不只是调整注射参数那么简单。它需要综合考虑产品结构、模具分型面、型腔精度、排气设计、锁模力、材料特性以及生产过程的稳定性。
在液态硅胶注射成型过程中,如果模具零件之间存在微小间隙,未固化的硅胶就可能从间隙中溢出,形成飞边。当产品具有窄密封唇、薄壁结构、微型凹槽或严格的尺寸公差要求时,这一问题会更加突出。
本文将从产品前期设计、精密模具开发到量产工艺控制,详细介绍微型 LSR 密封圈防飞边的实用技巧,同时分析常见设计错误,并说明如何在大批量生产前降低飞边缺陷风险。
飞边是指多余的材料从模具预定型腔中溢出,并在模具分型面、镶件接合处、排气槽或其他配合间隙处形成的多余胶料。
在微型液态硅胶注射成型中,即使飞边非常细小,也可能影响产品功能。具体影响取决于密封圈的使用场景、关键接触面、装配方式、材料性能以及尺寸要求。
模具加工误差、分型面磨损、异物污染、配合不良或模具受力变形,都可能导致局部出现间隙,使未固化的液态硅胶从中溢出。
如果分型线穿过密封唇、关键接触面或精密密封直径,即使只有少量飞边,也可能影响装配和密封效果。
当有效锁模力无法抵抗型腔压力作用于投影面积所产生的分离力时,模具可能发生局部张开。此外,模具接触不均匀或结构变形,也可能导致飞边。
注射压力过高、充填速度设置不合适,或者流道与进胶口设计不合理,都可能增加液态硅胶进入微小间隙的风险。
排气槽需要帮助型腔内的空气顺利排出,同时限制液态硅胶向外溢出。如果排气槽过深、位置不合理或缺乏有效控制,就可能成为飞边产生的位置。
液态硅胶的黏度、材料温度、混合状态及固化特性发生变化时,充填行为和飞边风险也可能随之变化。具体影响取决于所使用的 LSR 配方和注塑系统。
核心原则: 解决飞边问题之前,必须先识别根本原因。单纯降低注射压力虽然可能暂时减少飞边,却也可能造成缺胶、短射或尺寸不稳定。
分型面设计是微型 LSR 密封圈防飞边的重要环节之一。
分型面决定了模具的开合位置,也决定了产品哪些区域可能出现分型线,以及这些位置是否会影响密封功能。
在产品结构允许的情况下,应尽量将分型线设置在远离主要密封唇、接触面或精密密封直径的位置。
例如,微型圆形密封圈可能依靠一圈薄密封边与配合零件紧密接触。如果分型线穿过该密封边,飞边就可能形成局部凸起,影响接触均匀性。
如果将分型线调整到对功能影响较小的外侧区域,通常有助于降低相关风险。但最终方案还需要综合考虑脱模、模具复杂度和产品功能。
封胶面应在实际生产受力条件下保持稳定、可靠的接触状态。
设计时应重点关注:
封胶面的有效接触宽度与几何形状。
封胶区域的耐磨性及抗局部变形能力。
模具上下模与镶件之间的定位精度。
薄壁密封结构周围的封胶稳定性。
后期清洁、检测和维护的便利性。
需要注意,不存在适用于所有微型 LSR 密封圈的统一封胶宽度或间隙标准。具体尺寸应根据产品大小、材料特性、模具结构及质量要求确定。
DFM(可制造性设计)评估应尽可能在模具加工前完成。
评估内容应包括产品密封结构、分型线位置、进胶口布局、排气策略、型腔数量及关键尺寸要求。
建议做法: 在确认最终模具设计之前,让 LSR 模具供应商基于 3D 产品模型标出潜在飞边风险区域,并提出可行的分型面优化方案。
如需了解完整的模具开发与注塑制造流程,可以进一步阅读网站的“定制 LSR 模具设计与液态硅胶注射成型服务”页面。
微型 LSR 密封圈通常具有尺寸小、结构柔软、密封唇狭窄、局部凹槽较细等特点。这些结构可能增加充填、脱模和尺寸控制的难度。
过薄的结构可能增加充填阻力,使产品对材料温度、进胶位置及注射条件更加敏感。
但增加壁厚并不一定是正确的解决方法。密封圈的压缩性能、柔性、接触压力和安装空间,都可能依赖原有结构尺寸。
因此,应先评估产品结构是否存在可以简化或优化的部分,同时确保不影响密封功能。
厚薄差异过大或结构过渡过于突然,可能导致局部充填不均匀,增加工艺控制难度。
在产品性能允许的情况下,可以考虑采用更平滑的结构过渡,并尽量保持合理的截面变化。
对于结构复杂或要求较高的产品,可以结合模流分析和试模结果验证设计方案。
微型 LSR 密封圈的所有尺寸,并不一定需要采用相同的公差等级。
建议将尺寸划分为以下几类:
关键密封尺寸。
装配与定位尺寸。
非功能性外形尺寸。
外观特征及分型线相关要求。
通过这种方式,可以优先将模具精度、测量资源和质量控制投入到直接影响产品性能的关键尺寸上。
不应在缺乏功能依据的情况下,对所有尺寸都设置极严格的公差。过度严格的要求可能增加模具成本、检测工作量及制造风险。
型腔内的空气如果无法及时排出,可能造成充填不完整、烧焦、表面缺陷或成型结果不稳定。
因此,排气设计十分重要。但由于不同 LSR 材料具有不同的流动特性,排气结构还必须兼顾空气排出能力与防止硅胶溢出的要求。
排气位置应根据预期的材料流动路径设计,而不是随意增加排气槽。
需要重点评估的位置包括:
最后充填区域。
容易形成空气滞留的局部高点。
薄肋、复杂密封结构后方的区域。
模流分析或试模过程中发现的困气位置。
具体位置取决于进胶口、型腔几何形状、充填行为及模具安装方向。
排气槽必须能够提供足够的排气能力,同时限制过多硅胶从排气区域溢出。
排气槽的深度、宽度、长度、表面状态以及与排气通道的连接方式,都应作为一个完整系统进行评估。
不要将某个固定排气槽深度直接套用到所有微型 LSR 模具上。合理尺寸取决于材料配方、模具表面精度、型腔压力、模具结构以及允许的飞边范围。
试模时,应重点检查最后充填区域及排气槽附近的产品表面。
如果飞边反复出现在排气位置,应检查排气槽几何尺寸及局部封胶状态。
如果出现缺胶或困气问题,则应优先评估排气能力与充填策略,而不是同时随意调整多个参数。
排气设计的目标不是取消排气,而是建立可控的空气排出路径,同时尽量避免液态硅胶向外溢出。
精密模具是实现微型 LSR 密封圈稳定量产的基础。
上下模、型腔镶件及封胶面必须在重复生产过程中保持良好的定位和配合。
主要控制措施包括:
精密加工与尺寸检测。
模具导向和定位系统的合理设计。
镶件安装位置的一致性。
封胶面的定期检查。
适当的模具清洁和维护。
即使模具在初期试模时表现良好,如果封胶面在反复生产过程中出现磨损或污染,也可能逐渐产生飞边。
锁模力需要足以抵抗型腔压力作用于有效投影面积所产生的分离力。
简化的工程关系为:
锁模力需求 ≈ 型腔压力 × 有效投影面积
这只是一个概念性关系,并非完整的设备选型公式。实际核算还应考虑型腔数量与排列、流道布局、压力分布、设备规格及合理的工程安全余量。
锁模力不足可能导致模具局部张开并产生飞边。但如果根本原因是封胶面设计不合理、模具定位不准或模具发生变形,单纯增加锁模力并不能从根本上解决问题。
对于多腔 LSR 模具,应分别检查各个型腔的飞边情况和产品尺寸。
如果只有个别型腔反复产生飞边,应优先排查局部封胶面、镶件定位、排气设计及型腔充填差异,再决定是否需要调整整体工艺参数。
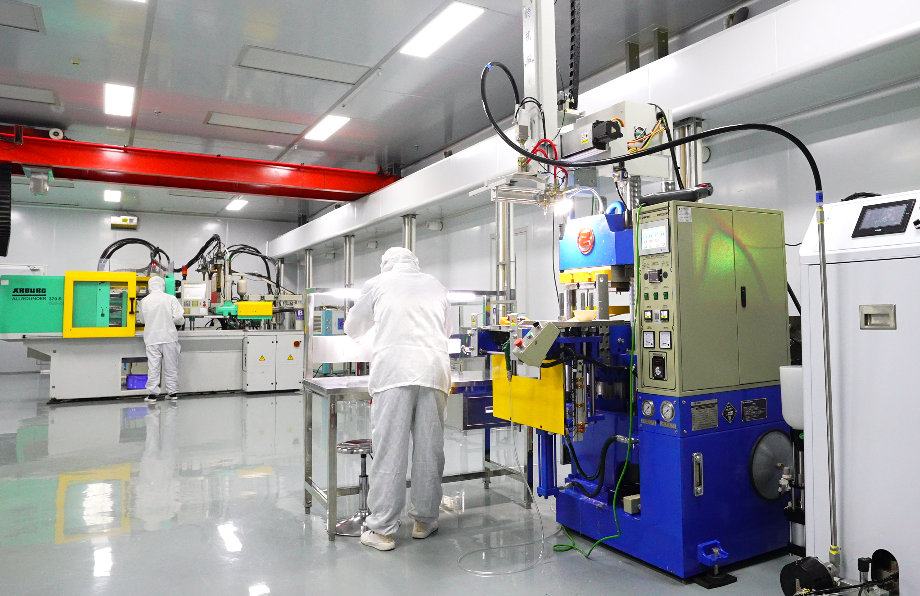
模具设计与成型工艺必须相互配合。即使模具结构合理,如果生产过程不稳定,仍然可能出现飞边。
注射速度和压力会影响材料充填行为及型腔内的压力变化。
不应一味追求最高注射速度或最高压力,而应根据材料特性、进胶口结构、型腔几何形状和设备能力建立合理的充填曲线。
当出现飞边时,应结合缺陷位置及压力变化记录进行分析。
在部分情况下,降低注射压力可能有帮助,但必须同时确认不会引起缺胶或充填不完整。
液态硅胶通常由 A、B 两个组分按照规定比例计量并混合后进行注射。
生产过程中应确保混合比例、材料温度及材料处理条件符合供应商的技术要求。
如果混合或温度控制不稳定,材料的加工行为可能发生变化,从而增加缺陷分析的难度。
为了提高量产稳定性,应定期检查计量与混合系统,并监控相关材料处理条件。
LSR 的固化行为取决于材料配方及模具热条件。
需要综合检查模具温度、固化时间、周期稳定性以及材料供应商建议的加工条件,并验证这些参数对充填、固化、脱模和最终尺寸的影响。
提高模具温度或延长固化时间,并不意味着一定能够消除飞边。如果硅胶在固化前已经从模具间隙中溢出,仍然需要解决封胶或压力方面的根本问题。
有系统的故障排查方式,更容易识别真正的缺陷原因。
例如,当分型线附近出现飞边时,应先确认缺陷的位置和重复性,再检查封胶面、压力曲线、异物污染和模具磨损情况。
之后进行有针对性的调整,并记录每次调整的结果。
与同时改变注射速度、压力、温度和固化时间相比,这种方法更容易获得可靠的结论。
材料特性会影响液态硅胶的充填行为以及成型工艺的敏感程度。
比较不同 LSR 配方时,应考虑以下因素:
硬度与弹性恢复能力。
黏度及流动特性。
产品所需的密封性能。
耐温性与耐化学性。
适用的生物相容性或法规要求。
与现有注塑设备的兼容性。
适用于某种微型密封圈的材料,并不一定能在不同结构或模具条件下表现出相同的成型效果。
因此,材料选型应与产品工程设计和模具开发协同进行。
首件产品合格,并不意味着长期量产一定稳定。
建议建立完整的工艺验证计划,包括:
关键密封尺寸检测。
分型线与排气位置的外观检查。
必要的密封性或泄漏测试。
多个型腔之间的一致性检查。
代表性生产周期内的过程稳定性验证。
明确的验收标准与缺陷处理流程。
对于质量要求较高的项目,在工艺稳定且测量系统可靠的前提下,还可以采用统计过程控制和过程能力分析。
常见错误 | 可能造成的后果 | 建议解决方法 |
分型线穿过关键密封唇 | 飞边影响密封接触 | 重新评估分型线位置 |
排气槽尺寸过大或缺乏控制 | 硅胶从排气位置溢出 | 优化排气槽结构并通过试模验证 |
未排查原因就增加锁模力 | 根本问题仍然存在 | 检查封胶面、定位及压力条件 |
过度降低注射压力 | 可能造成缺胶或短射 | 通过试模优化充填曲线 |
过度限制非关键尺寸公差 | 增加模具与检测成本 | 按实际功能设定公差 |
未进行 DFM 和试模验证 | 量产阶段才暴露缺陷 | 提前开展设计评审与工艺验证 |
在微型 LSR 密封圈正式量产之前,建议完成以下检查。
确认关键密封尺寸与功能公差。
检查薄密封唇、细小凹槽及突变结构。
评估分型线是否影响关键功能表面。
验证封胶结构与模具定位精度。
检查排气位置与排气槽尺寸。
评估进胶口设计和型腔充填情况。
确认注塑设备与锁模能力满足要求。
建立稳定的注射充填曲线。
验证材料计量、混合及温度条件。
确认固化与脱模工艺。
明确允许飞边的验收标准。
检查关键密封区域。
对比不同型腔的产品质量。
根据产品要求执行功能测试。
建立可重复的检测和过程监控计划。
在量产放行之前完成这些检查,有助于减少可避免的模具修改,并提高制造过程的一致性。
常见原因包括模具分型面存在间隙、封胶面接触不良、模具定位偏差、有效锁模力不足、排气槽设计不合理,以及注射成型条件不稳定。实际解决方案需要结合缺陷位置和生产条件确定。
可以通过优化分型线位置、设计稳定的封胶面、提高型腔和镶件的定位精度,以及合理设置排气结构来降低飞边风险。在模具加工前进行 DFM 评估,有助于提前识别问题。
不一定。在部分情况下,降低注射压力可以减少飞边,但压力过低也可能导致充填不完整。应先判断问题主要来自模具间隙、排气结构、锁模条件,还是充填曲线。
应分别检查各个型腔,比较缺陷位置,验证镶件定位精度,并评估各腔的排气和充填情况。如果缺陷只出现在部分型腔,通常需要重点检查局部模具或工艺差异。
建议在产品初期设计和 DFM 阶段就考虑防飞边问题,而不是等到模具制造完成后再处理。提前评估密封结构、分型线、排气及尺寸公差,可以减少后续模具修改和量产延误风险。
可靠的微型 LSR 密封圈防飞边方案,并不是依赖某一个工艺参数,而是取决于产品结构、分型面设计、模具精度、排气能力、锁模稳定性、材料特性及生产过程之间的协同配合。
通过在 DFM 阶段识别飞边风险区域、利用系统化试模验证模具结构,并在量产过程中持续监控关键尺寸,制造商可以提高产品质量的一致性,并减少不必要的返工。
如果您正在开发微型硅胶密封圈,或者希望改善现有的 LSR 注塑工艺,选择能够整合模具设计、模具开发和液态硅胶注射成型的供应商,有助于更早发现并解决制造风险。
正在寻找微型 LSR 密封圈模具开发与注塑加工服务?
欢迎提供产品 2D 图纸、3D CAD 文件、材料要求、年度预计产量及关键密封公差。我们的工程团队可以协助评估产品可制造性,识别潜在飞边风险,并讨论适合项目需求的模具与注塑方案。
立即联系我们,获取 LSR 模具开发与液态硅胶注射成型报价。
欢迎来咨询 电话:+86 13342659272 (微信、WhatsApp同号)
邮箱:Yuliya.chen@yizemould.com
下一篇:没有了



 首页


