在医疗注塑成型过程中,材料选择对产品性能和生产质量至关重要。
PEEK、COC 和 COP 是医疗行业常见的高性能工程塑料,分别具有耐高温、高透明度、良好的化学稳定性和尺寸稳定性等特点。
但不同材料对注塑工艺的要求存在明显差异。如果干燥、熔体温度或模具设计控制不当,可能出现气泡、翘曲、内应力和尺寸不稳定等问题。
本文将介绍 PEEK、COC 和 COP 三种材料的注塑成型工艺、关键参数及模具设计要点,帮助医疗器械制造商提高产品质量和生产稳定性。
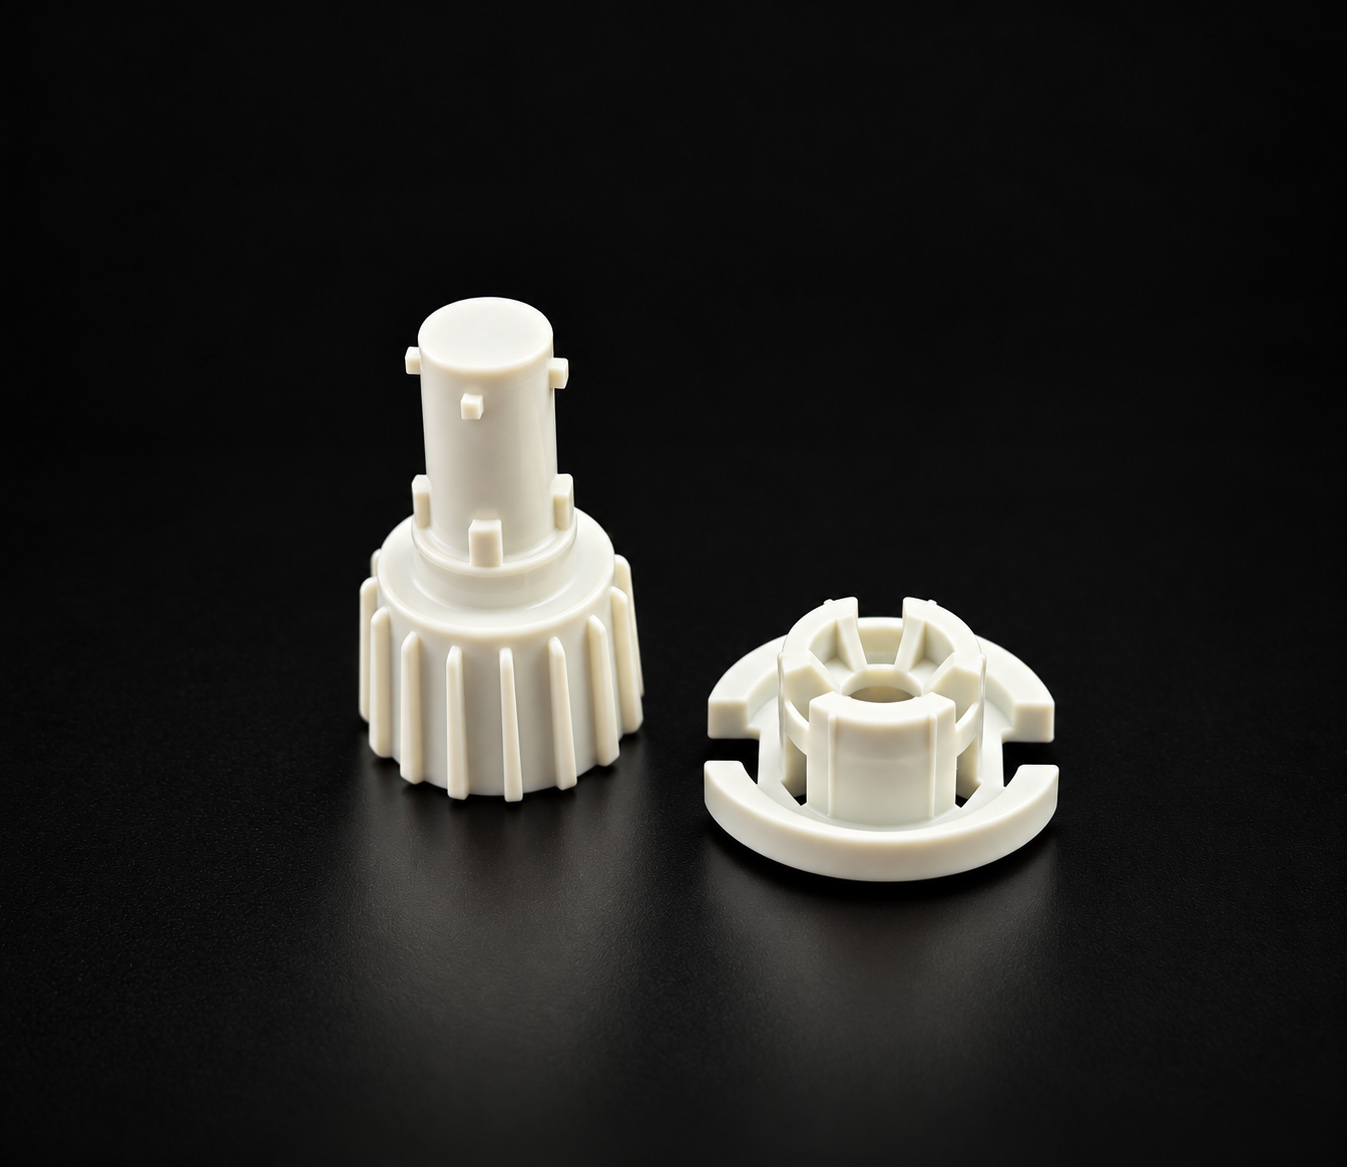
PEEK、COC 和 COP 是应用于医疗器械领域的高性能聚合物材料。
它们在耐热性、透明度、吸水率和机械性能方面具有不同特点,因此适用于不同的医疗产品。
材料 | 主要优势 | 典型应用 |
PEEK | 耐高温、机械强度高、耐化学腐蚀 | 医疗设备零件、精密结构件 |
COC | 高透明度、低吸水率、尺寸稳定性好 | 体外诊断耗材、微流控组件 |
COP | 高透明度、良好的光学性能和耐化学性 | 注射器、诊断设备、医疗容器 |
三种材料的主要区别:
PEEK 属于半结晶型高性能热塑性塑料。
COC 和 COP 通常属于非晶型热塑性塑料。
PEEK 注塑需要重点控制加工温度和结晶度。
COC 和 COP 注塑需要重点控制残余应力和光学质量。
材料选择还需要考虑产品用途、灭菌方式及相关法规要求。
PEEK 是一种高性能工程塑料,其熔融温度和加工温度较高,因此对注塑设备和模具温控系统有较高要求。
虽然 PEEK 的吸水率相对较低,但注塑前仍需要进行适当干燥。
典型参考参数:
干燥温度:120–150℃
干燥时间:3–5 小时
目标含水率:低于 0.02%
具体干燥条件应以材料供应商提供的技术资料为准。
PEEK 的典型熔体温度约为 350–400℃,具体取决于材料牌号。
温度控制非常重要。
温度过低可能导致流动性不足,而温度过高或停留时间过长则可能引起材料热降解。
模具温度直接影响 PEEK 的结晶过程和最终性能。
典型模具温度范围约为 160–200℃。
如果模具温度不足,可能导致结晶度不符合设计要求,进而影响产品的机械性能和尺寸稳定性。
注射速度、压力和冷却时间需要根据产品结构和壁厚进行调整。
重点关注:
保持熔体流动稳定。
避免过高的剪切应力。
优化浇口尺寸和位置。
控制模具温度分布。
检查产品脱模后的尺寸稳定性。
COC 和 COP 具有良好的透明度、低吸水率和尺寸稳定性,常用于医疗诊断、微流控及透明医疗耗材。
与 PEEK 不同,COC 和 COP 属于非晶型材料,不需要控制结晶度,但需要重点关注产品的光学质量和内部残余应力。
COC 的加工温度会因具体材料牌号而有所不同。
以 TOPAS 6015 为例,典型参考加工条件包括:
熔体温度:260–310℃
模具温度:110–145℃
注射速度:根据产品结构采用适当的中高速注射。
对于透明光学零件和微流控产品,需要特别注意内应力、熔接痕和表面质量。
COP 的加工参数同样需要根据材料牌号进行调整。
以 ZEONEX 330R 为例,典型参考条件包括:
干燥温度:90–100℃
干燥时间:4–12 小时
料筒温度:240–260℃
模具温度:90–120℃
合理控制温度有助于减少气泡、变色和尺寸变形等问题。
注意: 以上参数仅作为工艺参考,不代表所有 PEEK、COC 和 COP 牌号的通用参数。实际生产应以对应材料供应商的技术数据表为准。
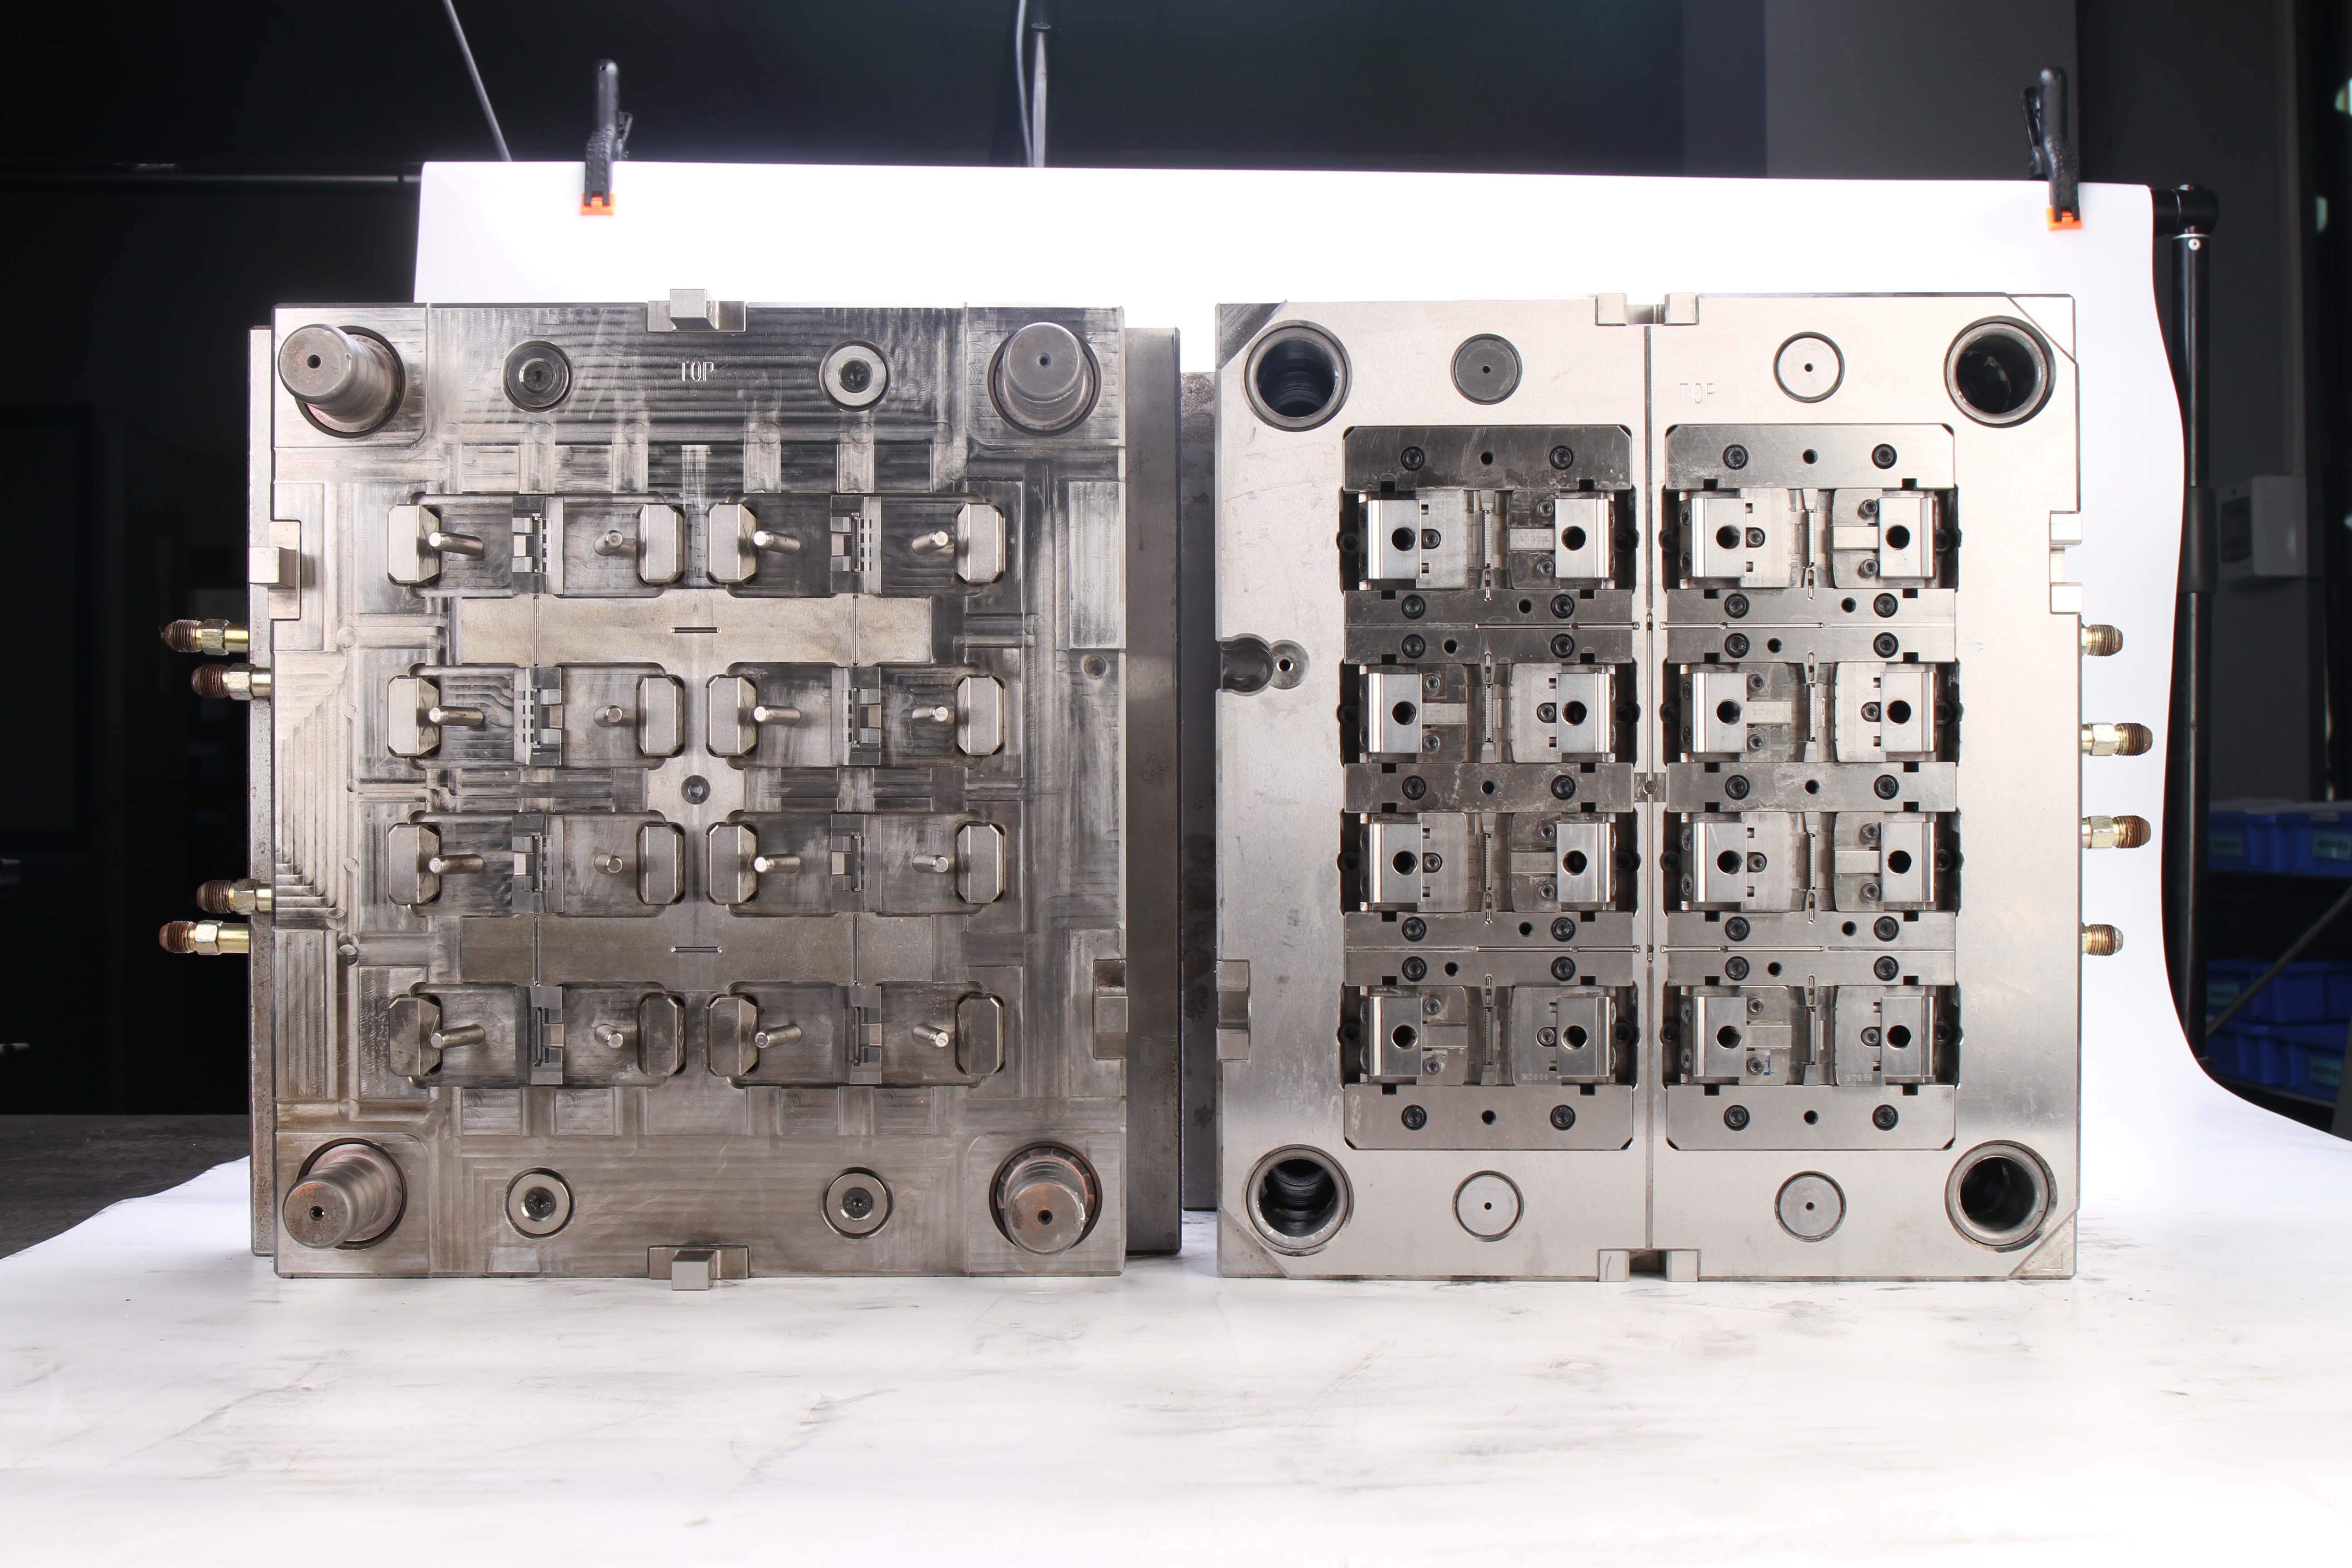
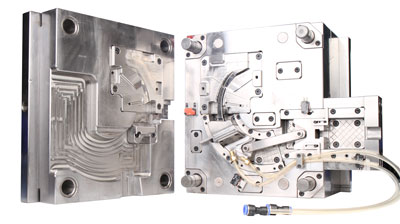
合理的模具设计是保证医疗塑料零件尺寸精度和批量生产稳定性的关键。
浇口尺寸和位置会直接影响熔体填充、熔接痕和产品内部应力。
对于 COC 和 COP 透明产品,还需要考虑浇口痕迹和流动纹对外观及光学性能的影响。
排气不足容易造成困气、烧焦和填充不完整。
合理设计排气槽,可以改善熔体填充效果,提高产品表面质量。
均匀的冷却系统有助于减少产品翘曲和尺寸偏差。
对于 PEEK,模具还需要具备高温加热和稳定控温能力,以满足材料结晶过程的要求。
医疗塑料零件通常对尺寸精度和表面质量有较高要求。
因此,模具制造过程中需要重点控制:
型腔和型芯加工精度。
模具表面抛光质量。
模具配合间隙。
多型腔之间的一致性。
在 PEEK、COC 和 COP 注塑过程中,不同材料可能出现不同的成型问题。
常见缺陷 | 可能原因 | 解决方案 |
气泡 | 水分、气体残留或排气不良 | 优化干燥和模具排气 |
翘曲变形 | 冷却不均匀、残余应力 | 优化冷却系统 |
黑点 | 材料降解或污染 | 优化加工温度和设备清洁 |
熔接痕 | 熔体流动不平衡 | 调整浇口位置和注射速度 |
透明度缺陷 | 内应力或模具表面质量不足 | 优化模具温度和填充工艺 |
对于医疗注塑产品,缺陷预防应从模具开发阶段开始,而不是仅依赖后期生产参数调整。
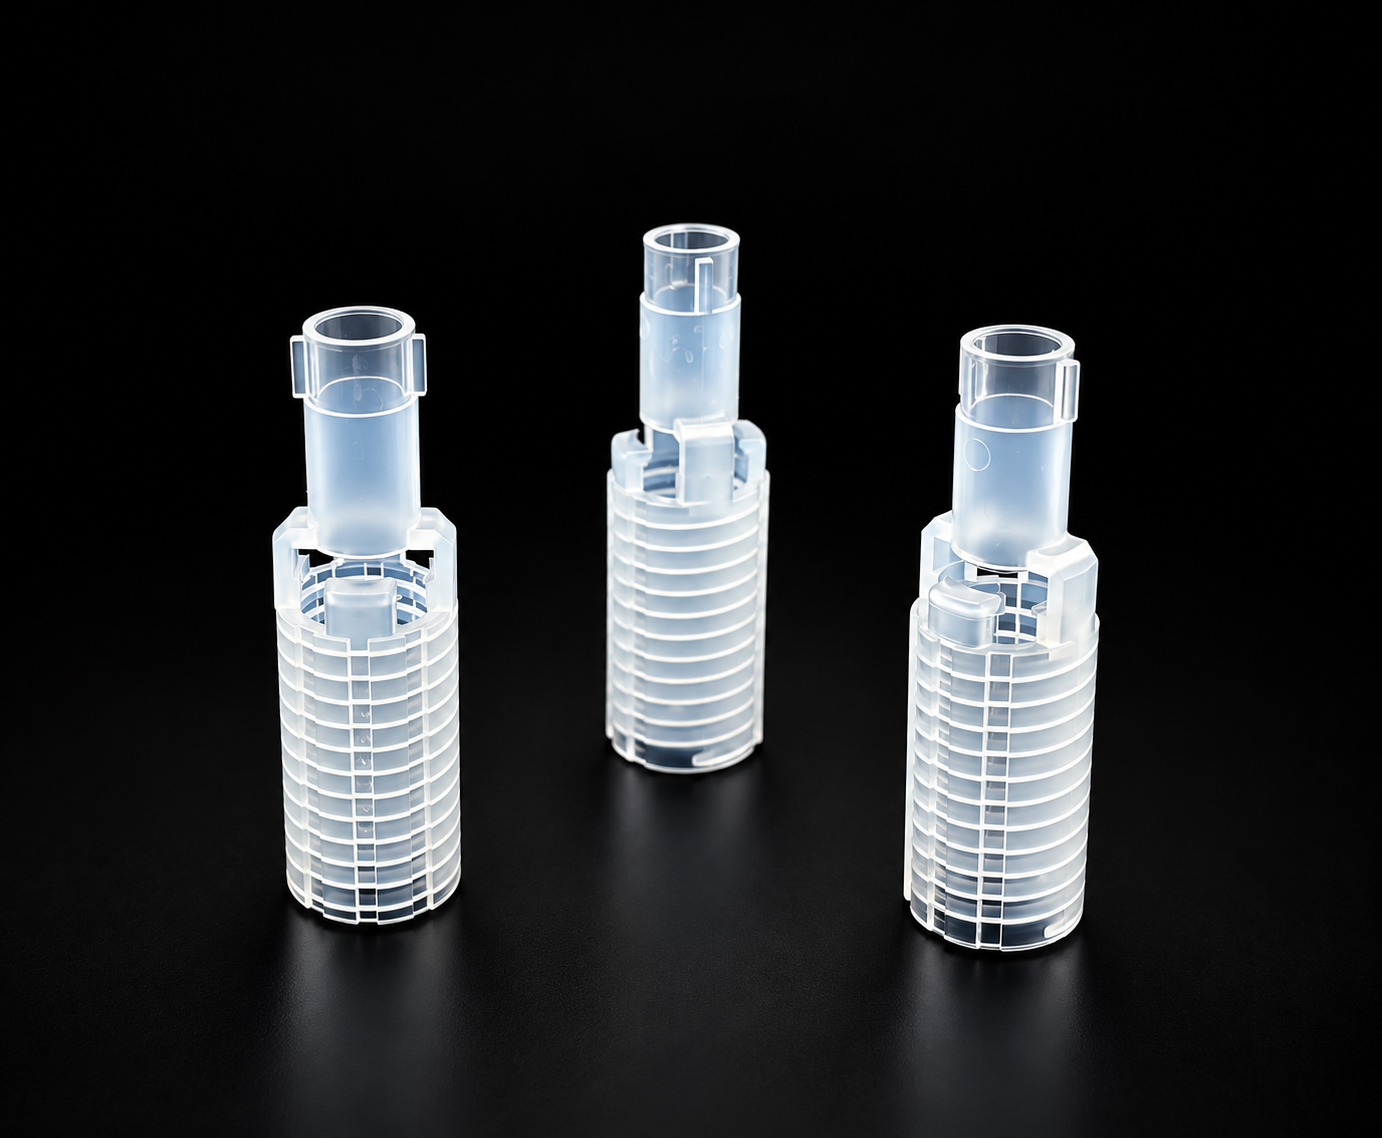
不同医疗产品对材料性能的要求不同。
材料选择应结合产品功能、使用环境、灭菌方式及最终性能要求。
产品需求 | 推荐评估材料 |
高耐温性能 | PEEK |
高机械强度 | PEEK |
高透明度 | COC / COP |
体外诊断耗材 | COC / COP |
精密透明容器 | COP / COC |
特殊高性能医疗零件 | PEEK |
需要注意的是,医用级材料并不意味着可以直接用于所有医疗器械。
实际选材还需要评估:
生物相容性要求。
灭菌兼容性。
化学接触环境。
长期使用稳定性。
产品法规和验证要求。
PEEK 属于半结晶型材料,需要较高的加工温度,并且需要控制结晶度。
COC 属于非晶型材料,更注重透明度、尺寸稳定性和内部残余应力控制。
可以。部分 COP 材料牌号专门面向医疗和诊断应用,例如透明诊断组件、医疗容器等。
但具体应用仍需要根据材料牌号、产品用途和相关法规要求进行评估。
是的。PEEK 注塑通常需要能够满足高熔体温度要求的注塑设备,以及具备高温加热和稳定控温能力的模具系统。
可能原因包括材料处理不当、气体残留、模具排气不足以及加工温度不合理。
建议从材料干燥、排气结构和注塑工艺三个方面进行排查。
可以。
具备一体化制造能力的供应商可以提供模具设计、模具开发、材料评估、注塑成型和生产支持,减少不同供应商之间的沟通成本,提高项目开发效率。
PEEK、COC 和 COP 在医疗注塑领域各有优势。
PEEK 更适合对耐高温和机械性能要求较高的产品,而 COC 和 COP 更适合对透明度、尺寸稳定性和光学性能有要求的医疗组件。
要实现高质量的医疗塑料零件,不仅需要选择合适的材料,还需要合理的模具设计、精确的工艺控制和稳定的生产管理。
选择具备模具开发与医疗注塑一体化能力的制造商,可以帮助企业降低开发风险,提高产品质量和生产效率。
如果您正在开发医疗塑料零部件,欢迎联系我们。从模具开发到注塑生产,为您提供一站式医疗注塑解决方案。
欢迎来咨询 电话:+86 13342659272 (微信、WhatsApp同号)
邮箱:Yuliya.chen@yizemould.com
下一篇:没有了



 首页


