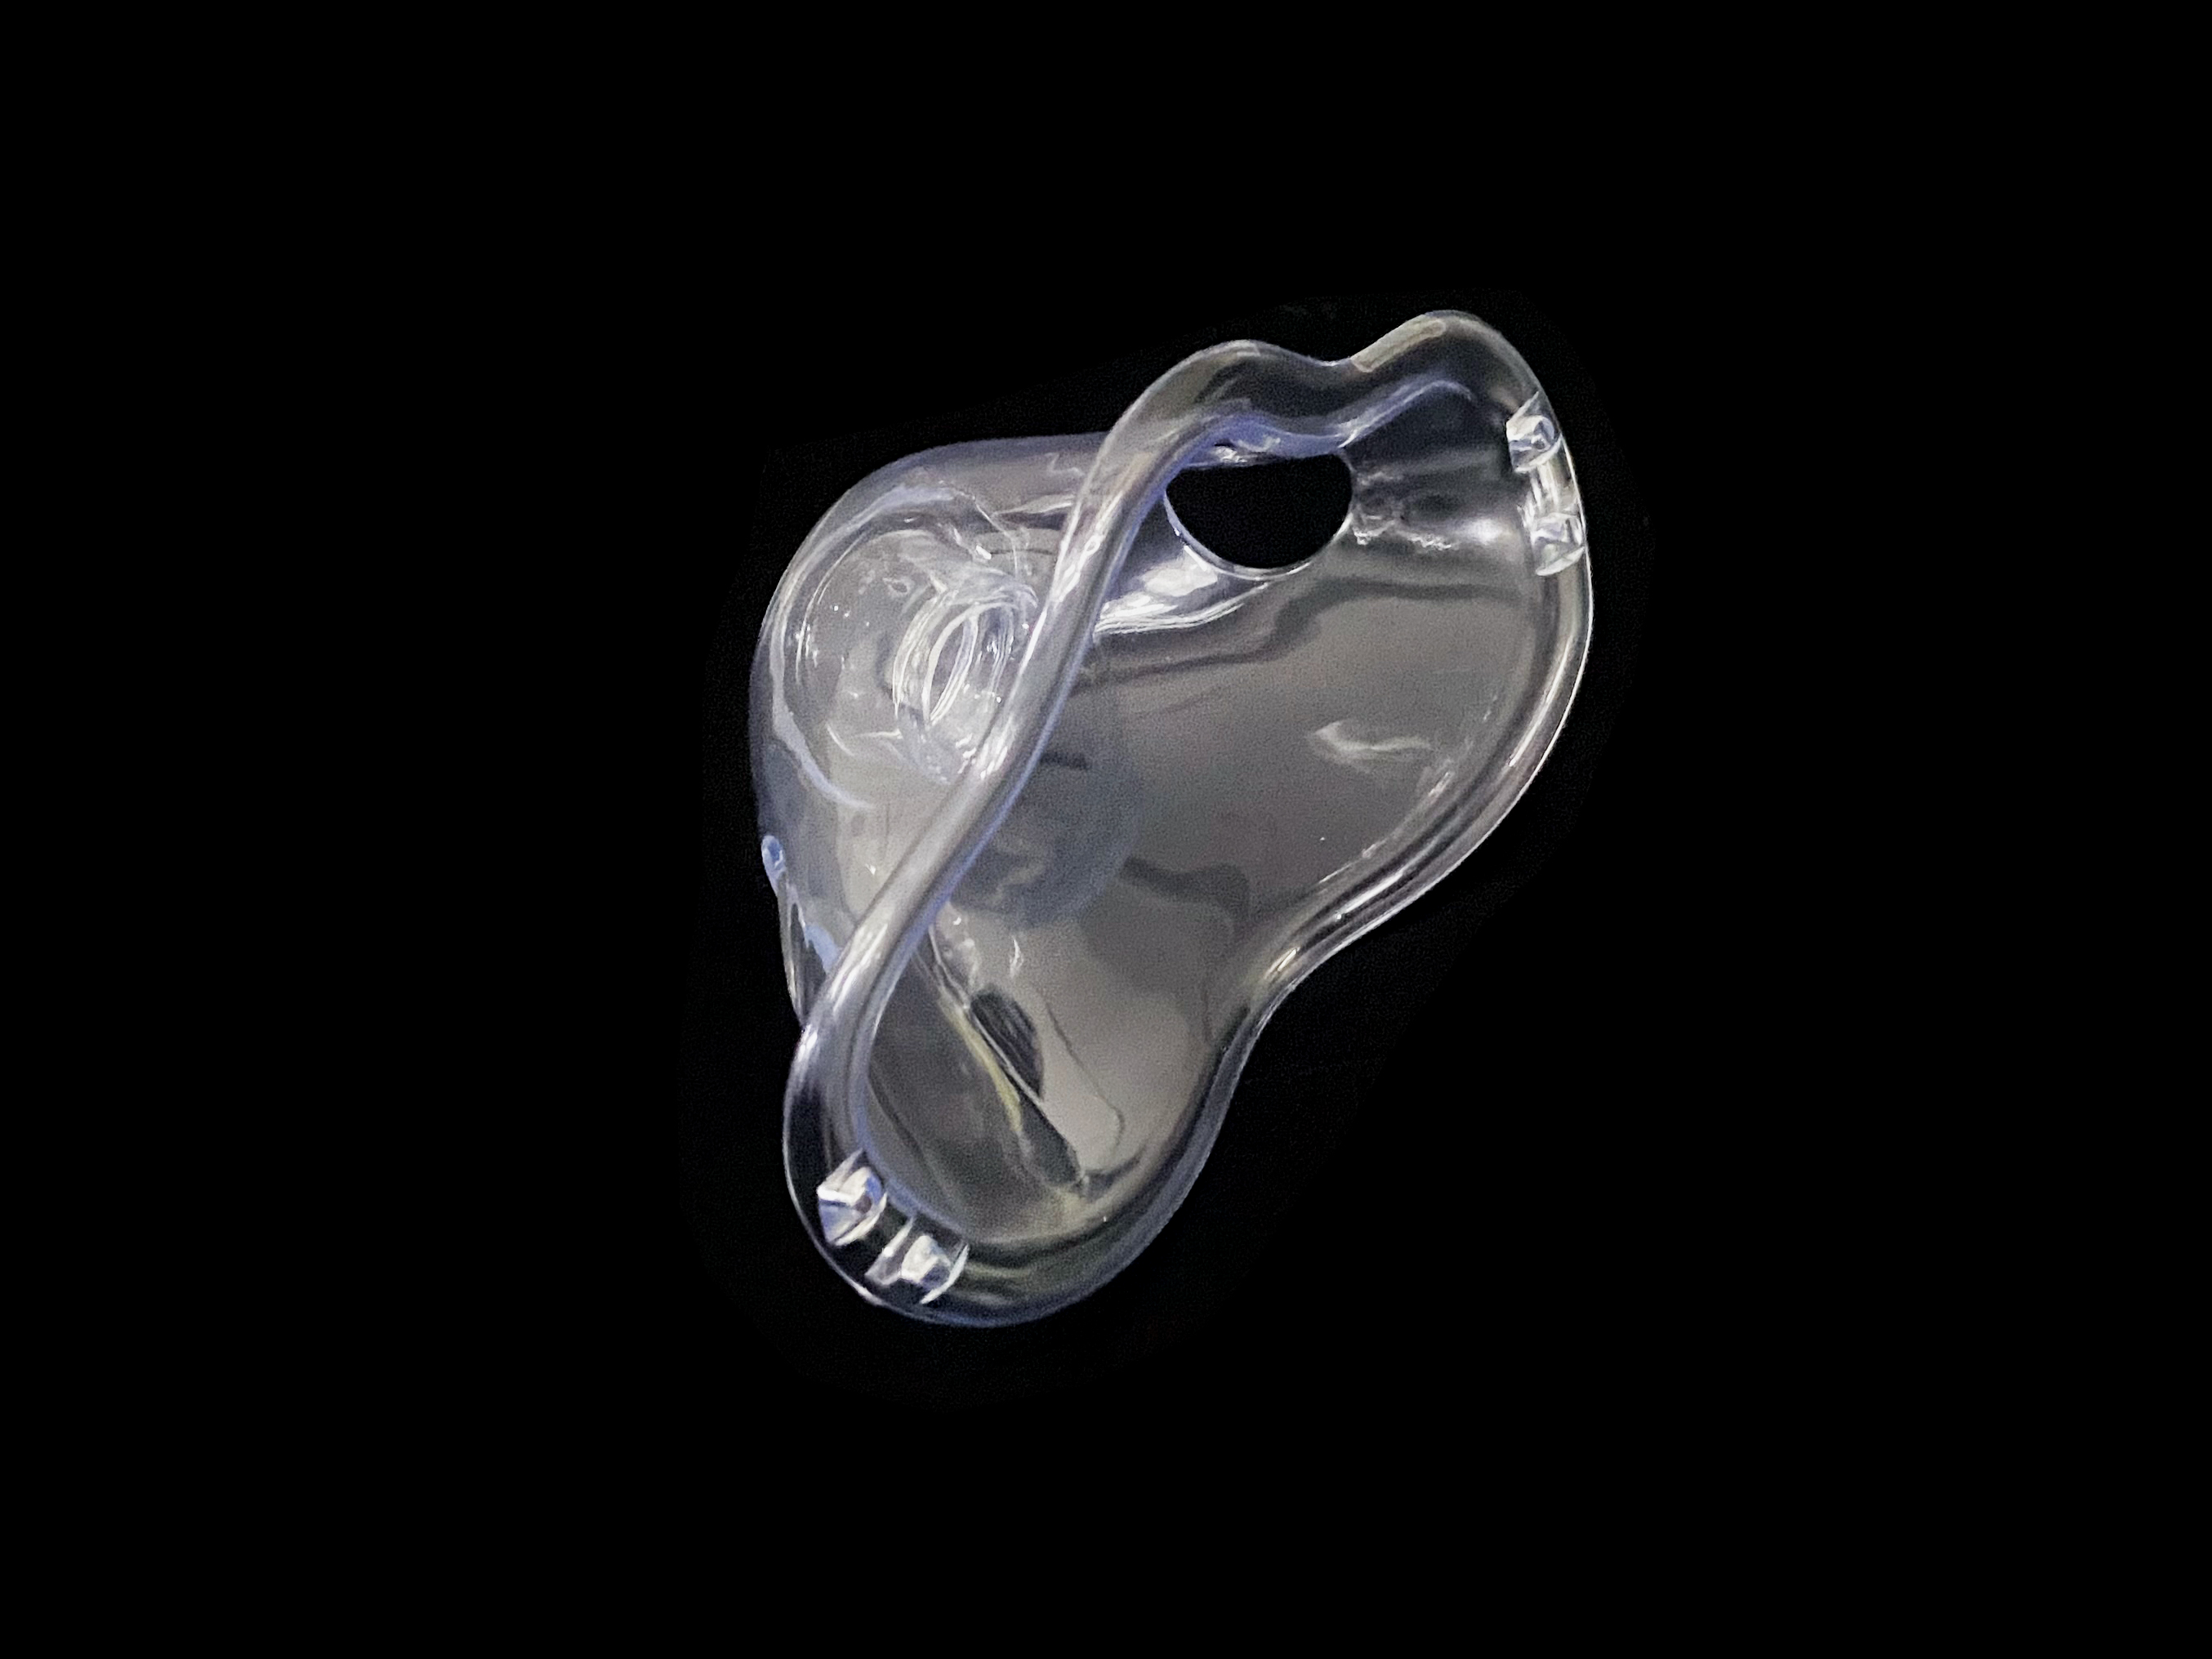
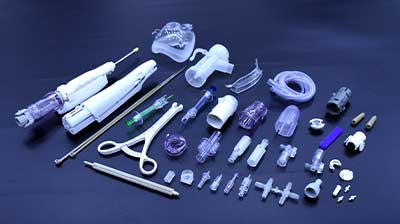
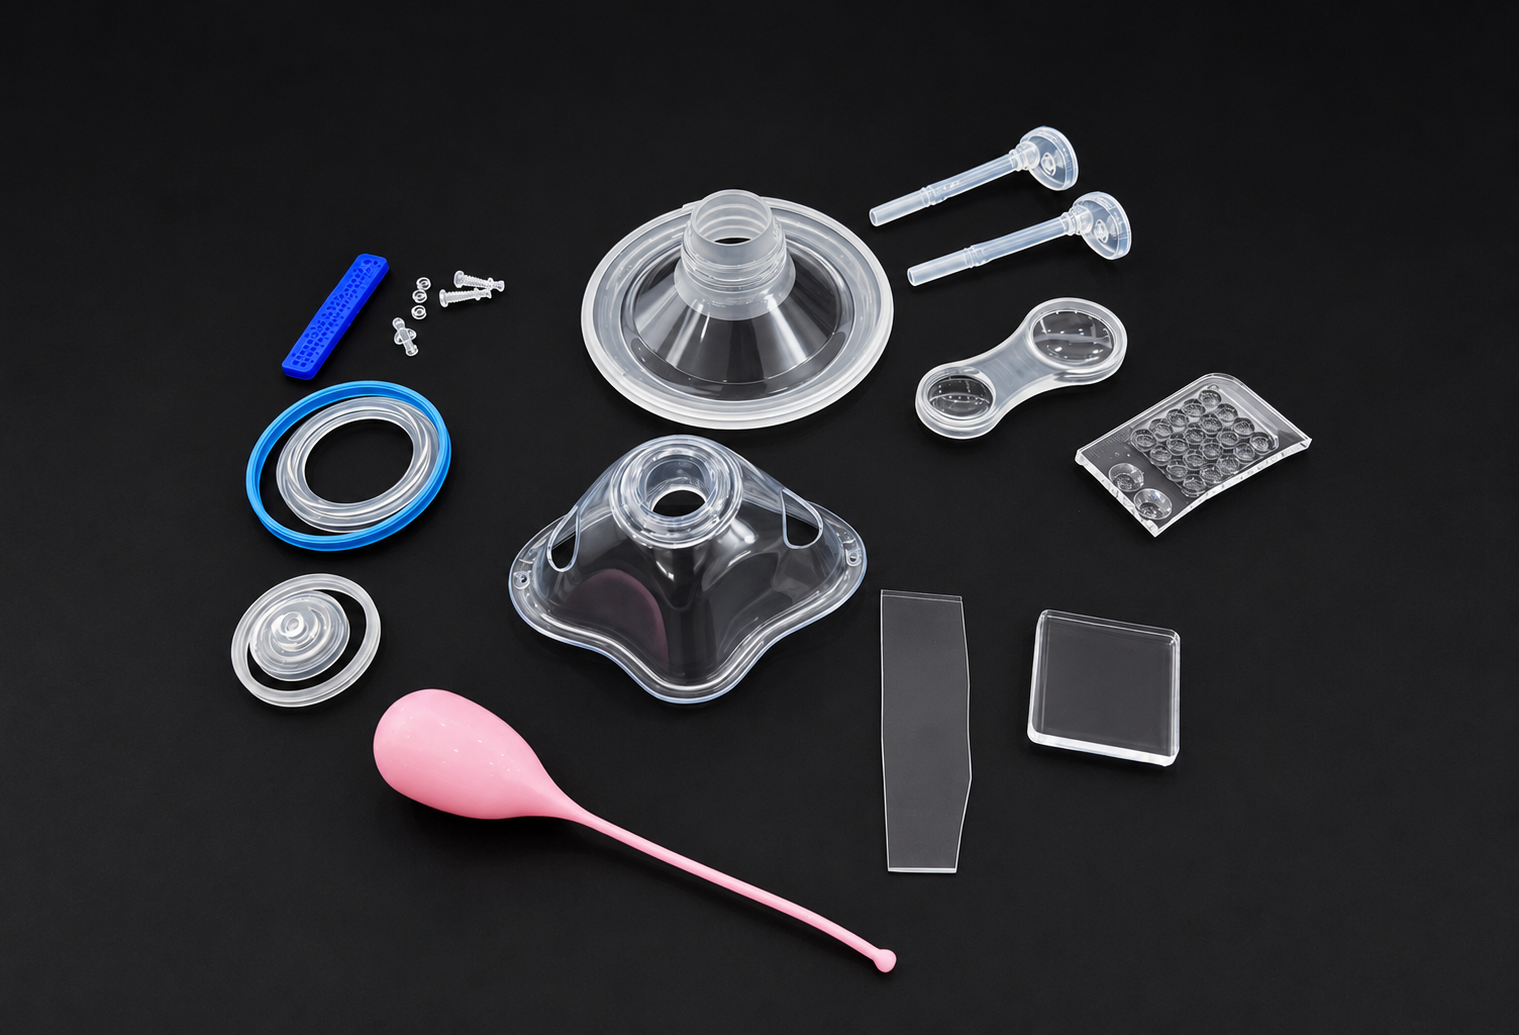
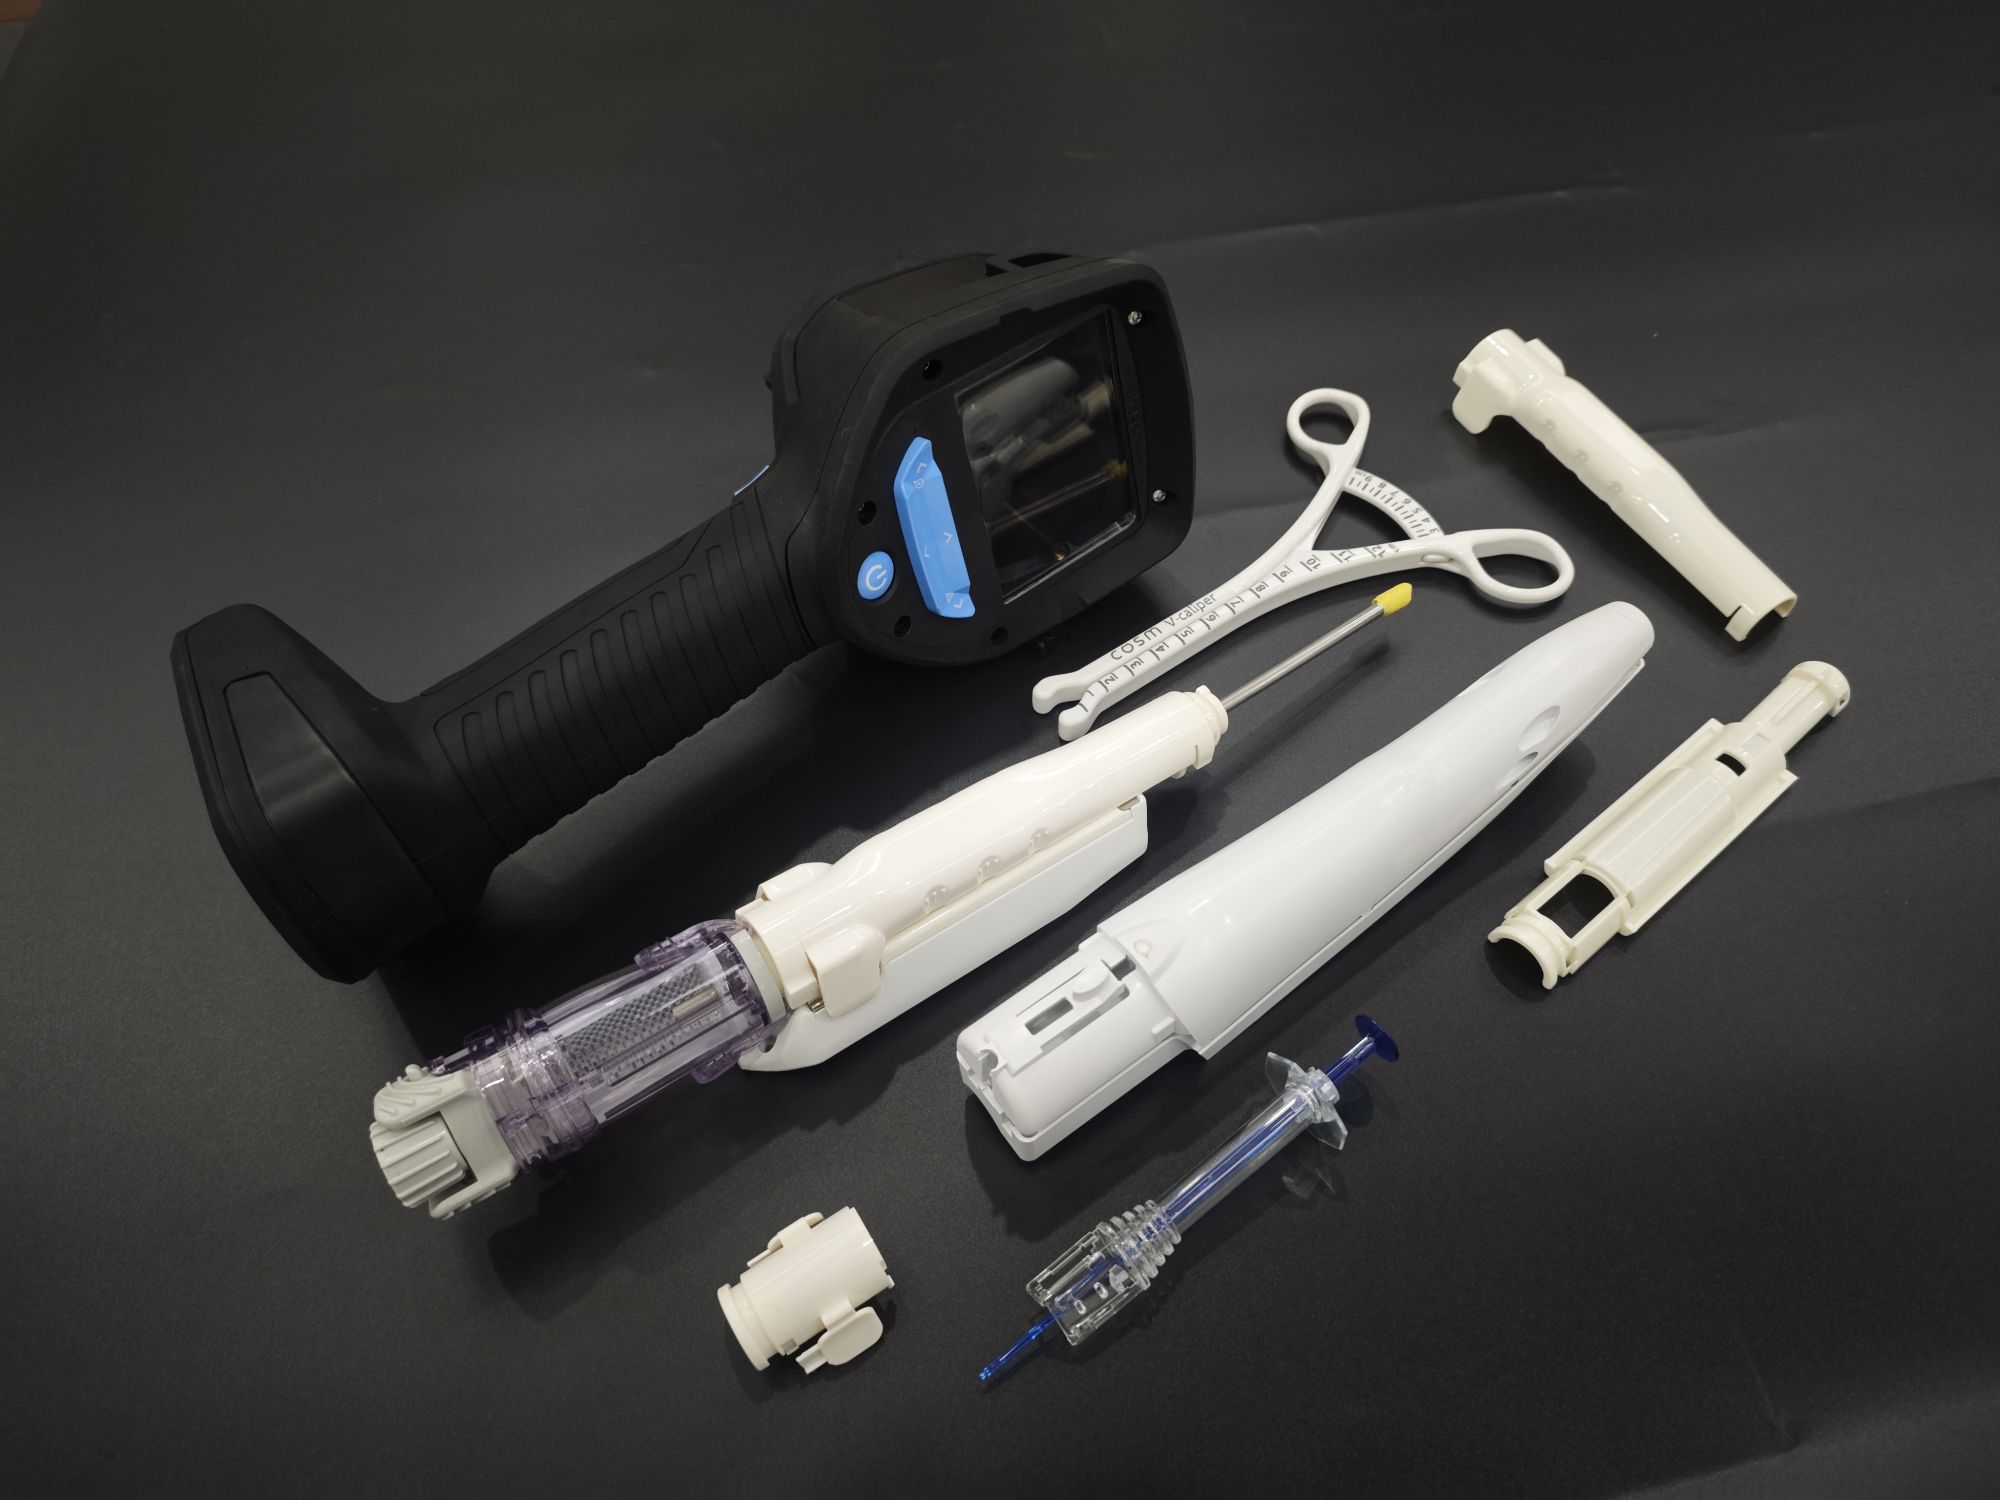
医疗级硅胶注塑件广泛应用于医疗设备密封件、阀门、隔膜、流体控制组件及其他医疗产品。对于医疗器械制造商而言,产品设计不仅需要满足功能要求,还必须考虑材料性能、模具结构、注塑工艺、尺寸精度及最终应用的质量要求。
在液态硅胶(LSR)注塑过程中,即使是细微的设计问题,也可能导致飞边、气泡、缺料、尺寸偏差或脱模撕裂等缺陷。这些问题不仅会增加不良品率,还可能造成模具修改、项目延期及额外的生产成本。
因此,降低医疗硅胶注塑缺陷的关键,并不是单纯依靠调整注塑参数,而是在产品设计、模具开发和工艺验证阶段提前识别风险。
本文将从产品结构设计、材料选择、模具设计、注塑工艺及质量控制等方面,介绍如何避免医疗级硅胶注塑件的常见缺陷,帮助产品研发工程师和采购人员提高产品的可制造性,并降低量产风险。
医疗级硅胶注塑是利用硅胶材料及相应成型工艺制造医疗相关零部件的生产方式。
液态硅胶(Liquid Silicone Rubber,简称 LSR)通常采用双组分供料与混合系统,将液态材料注入加热的模具型腔,并在模具内部完成固化成型。
根据材料配方和具体应用,LSR 可以提供良好的柔韧性、弹性恢复能力及耐温性能,并适用于部分结构复杂、需要精密成型的零件。
影响医疗硅胶注塑质量的主要因素包括:硅胶材料的配方及性能产品结构与壁厚分布。浇口、流道及排气结构模具温度与固化条件注射、计量和混合稳定性脱模方式及后处理要求产品尺寸、功能和检验标准
需要注意的是,使用医疗级硅胶材料,并不意味着最终产品自动满足所有医疗器械法规要求。材料适用性还需要结合产品用途、接触方式、制造过程及相关生物学评价要求进行判断。
医疗硅胶注塑缺陷通常与产品设计、模具结构及生产工艺之间的相互作用有关。
壁厚变化过大、尖锐转角、过薄的筋位、狭窄流道及复杂倒扣结构,都可能增加充模和脱模难度。
这些设计特征可能导致缺料、困气、局部应力集中或脱模撕裂。
模具决定液态硅胶如何进入型腔、填充产品结构并完成固化。
如果浇口位置不合理、排气不足、分型面精度不够,或者模具定位存在偏差,就可能引发飞边、气泡及尺寸不稳定等问题。
液态硅胶注塑需要协调控制材料计量、混合、注射、模具温度和固化过程。
材料供给不稳定或工艺条件不合适,可能导致产品外观、尺寸及机械性能出现差异。
因此,改善医疗硅胶注塑质量,应综合分析产品设计、模具结构和工艺参数,而不是将所有问题都归因于注塑机设置。
壁厚不均可能影响材料流动、局部结构刚度及尺寸稳定性。
在满足产品功能的前提下,应尽量减少突变的壁厚设计。
建议:尽量保持壁厚均匀。在厚薄区域之间采用平缓过渡。避免不必要的局部厚料结构。重点评估薄壁、窄槽及细小筋位。通过试模验证关键区域的成型效果。
不同产品适用的壁厚范围并不相同,应结合材料性能、产品几何形状、流动距离及模具结构确定。
例如,硅胶隔膜可能需要较薄的柔性区域,而密封件可能需要特定厚度来维持接触压力。这两类产品应分别根据其功能进行设计和验证。
尖锐转角可能限制材料流动,并形成局部应力集中。
在脱模过程中,这些区域也可能更容易发生撕裂,尤其是薄壁结构或需要较大变形的零件。
建议:在适当位置增加圆角。避免突然变化的几何结构。重点检查细颈、薄连接部位。分析产品脱模时可能产生的变形。根据压缩、拉伸或密封功能评估结构强度。
圆角尺寸应根据产品尺寸、材料性能和实际功能确定,不宜对所有产品采用统一数值。
硅胶具有一定弹性,但这并不意味着所有结构都可以轻松脱模。
深倒扣、薄壁凸起、尖锐边缘及不合理的顶出结构,都可能造成拉伸变形或撕裂。
设计阶段应考虑:产品是否需要过度拉伸才能脱模。倒扣结构是否确有必要。分型线是否会影响关键密封面。顶出位置是否可能损伤产品。产品结构是否适合自动化脱模。
对于结构复杂的医疗硅胶零件,建议在模具开发前由产品设计工程师与模具工程师共同评审。
医疗硅胶零件并不是所有尺寸都需要采用极严的公差。
不必要的高精度要求可能增加模具成本、检测成本及制造难度,却不一定能够改善产品性能。
建议根据尺寸的功能重要性进行分类:
尺寸类别 | 典型示例 | 设计建议 |
关键功能尺寸 | 密封直径、阀门开口、接口尺寸 | 明确公差和验收标准,并验证制造能力 |
装配尺寸 | 配合结构、定位面、装配槽 | 结合实际装配状态进行评估 |
非关键尺寸 | 非功能性外观结构 | 采用符合实际制造能力的公差 |
对于密封件,还需要综合考虑材料硬度、压缩量、产品结构及装配条件。
单纯满足名义尺寸,并不一定意味着零件能够实现预期的密封效果。
液态硅胶成型后可能发生尺寸变化,具体程度受到材料配方、产品结构、模具温度、压力条件及固化过程等因素影响。
因此,不建议直接使用一个通用收缩率来设计所有硅胶模具。
建议按照以下步骤进行评估:获取材料供应商提供的具体收缩数据。明确对产品功能影响最大的关键尺寸。与模具工程师讨论模具尺寸补偿。通过试模测量实际成型尺寸。对多个样件进行尺寸一致性评估。对需要后固化或灭菌的产品,在相关处理后重新评估尺寸及功能。
最终验收标准应与产品的实际用途和性能要求相匹配。

常见缺陷 | 可能原因 | 改善方法 |
飞边 | 分型面间隙、模具磨损、型腔压力过高、锁模不足 | 检查分型面、模具精度及压力条件 |
气泡或困气 | 排气不足、空气滞留、材料处理不当、充模顺序不合理 | 优化排气结构、充模路径及材料处理 |
缺料 | 流道受限、供料不足、过早固化、浇口设计不合理 | 检查浇口、供料系统及模具温度 |
脱模撕裂 | 尖锐转角、深倒扣、薄壁结构、脱模方式不合理 | 优化圆角、倒扣结构和脱模方案 |
尺寸偏差 | 材料变化、工艺不稳定、收缩差异、模具温度不均 | 稳定材料与工艺,监控关键尺寸 |
表面缺陷 | 污染、模具表面损伤、困气或工艺异常 | 检查模具表面、清洁度及生产条件 |
固化不充分 | 固化条件不适当、材料处理异常、工艺不稳定 | 核实材料要求并验证固化工艺 |
以上原因属于常见排查方向,并不意味着某种缺陷一定由某个单一因素造成。实际分析时,应结合缺陷位置、产品结构和生产条件进行判断。
飞边是指多余的硅胶从模具分型面或其他间隙溢出,形成超出产品设计边界的薄层。
对于医疗硅胶零件,如果飞边出现在密封面、装配接口或其他关键功能区域,可能影响产品的使用性能。
建议:保持模具分型面及封胶面的精度。定期检查模具磨损、损伤和污染。评估型腔压力及注射条件。检查模具定位和锁模状态。制定清晰、可测量的飞边验收标准。
需要注意,单纯缩小排气间隙并不一定是正确的解决方案,因为模具还必须具备足够的排气能力。
困气通常发生在材料填充型腔时,空气无法及时排出。气泡也可能与材料处理或其他工艺问题有关。
改善措施包括:根据材料流动方向设计排气位置。检查浇口位置和充模顺序。规范材料储存与处理。验证计量及混合系统的稳定性。结合缺陷位置评估排气和充模条件。
如果问题持续存在,应先判断缺陷来自型腔困气、材料污染还是其他因素,再制定针对性的改善措施。
缺料是指材料未能完全填充模具型腔。
常见原因包括流道狭窄、浇口位置不合理、材料供给不足,以及固化速度与充模过程不匹配。
建议:检查浇口到末端区域的流动路径。识别薄壁结构及容易困气的位置。确认材料计量与供料状态。评估注射和模具温度条件。通过试模验证型腔是否能够稳定填充。
单纯提高注射压力未必能够解决缺料问题,如果模具设计或排气结构不合理,还可能引发其他缺陷。
脱模撕裂通常与产品脱模时局部应变过大有关。
深倒扣、尖锐转角、过薄的连接区域及不合理的顶出方式,都可能增加撕裂风险。
改善方向包括优化圆角、减少不必要的倒扣、改善脱模结构,并验证实际脱模过程。
对于柔软或薄壁硅胶件,应在产品设计阶段就考虑脱模要求,而不是等到模具完成后再处理。
尺寸变化可能影响密封性能、装配配合及产品可靠性。
建议重点控制:材料规格的一致性。材料储存与处理条件。计量及混合稳定性。注塑工艺参数。尺寸测量方法。产品验收标准。关键尺寸的过程监控。
如果产品需要后固化或灭菌,应结合相应处理后的状态进行尺寸和功能验证。
材料选择与产品结构设计同样重要。
不同应用可能对硬度、弹性、抗撕裂性、压缩永久变形、透明度、耐化学性及加工性能提出不同要求。
设计要求 | 重点评估内容 |
柔软性 | 硬度与弹性恢复能力 |
反复压缩 | 压缩永久变形性能 |
薄壁结构 | 流动性能与抗撕裂性 |
密封功能 | 硬度、结构、接触压力及尺寸稳定性 |
流体接触 | 化学相容性及相关生物学评价 |
灭菌要求 | 与目标灭菌方式的相容性 |
使用寿命 | 老化、环境暴露及长期性能 |
材料选择应以成品的实际用途为依据,而不能仅凭供应商对某种硅胶的笼统描述进行判断。
对于直接或间接接触人体的医疗器械,需要根据接触性质、接触时间、材料组成、制造过程及产品预期用途,评估相应的生物学风险。
美国食品药品监督管理局(FDA)提供了有关 ISO 10993-1 的指导文件,强调应在风险管理框架下开展医疗器械生物学评价。评价时需要考虑最终器械及相关加工条件,包括适用情况下的灭菌过程。在材料选择前,建议明确:产品是否直接或间接接触患者。接触部位及接触时间。产品是否需要灭菌。材料供应商能够提供哪些技术文件。可能涉及哪些生物学评价项目。最终零件及制造过程是否会引入额外风险。
材料证书不能单独证明最终产品适用于所有医疗用途。具体要求需要结合成品和预期用途进行判断。
灭菌方式应尽可能在产品设计和材料选择阶段明确。
根据材料配方及零件结构的不同,灭菌过程可能影响产品的机械性能、尺寸、外观或长期使用表现。
因此,应与材料供应商及相关技术团队提前讨论目标灭菌方式,并根据产品要求评估最终零件。
对于需要维持密封性能、弹性恢复或关键尺寸的硅胶零件,这一点尤其重要。
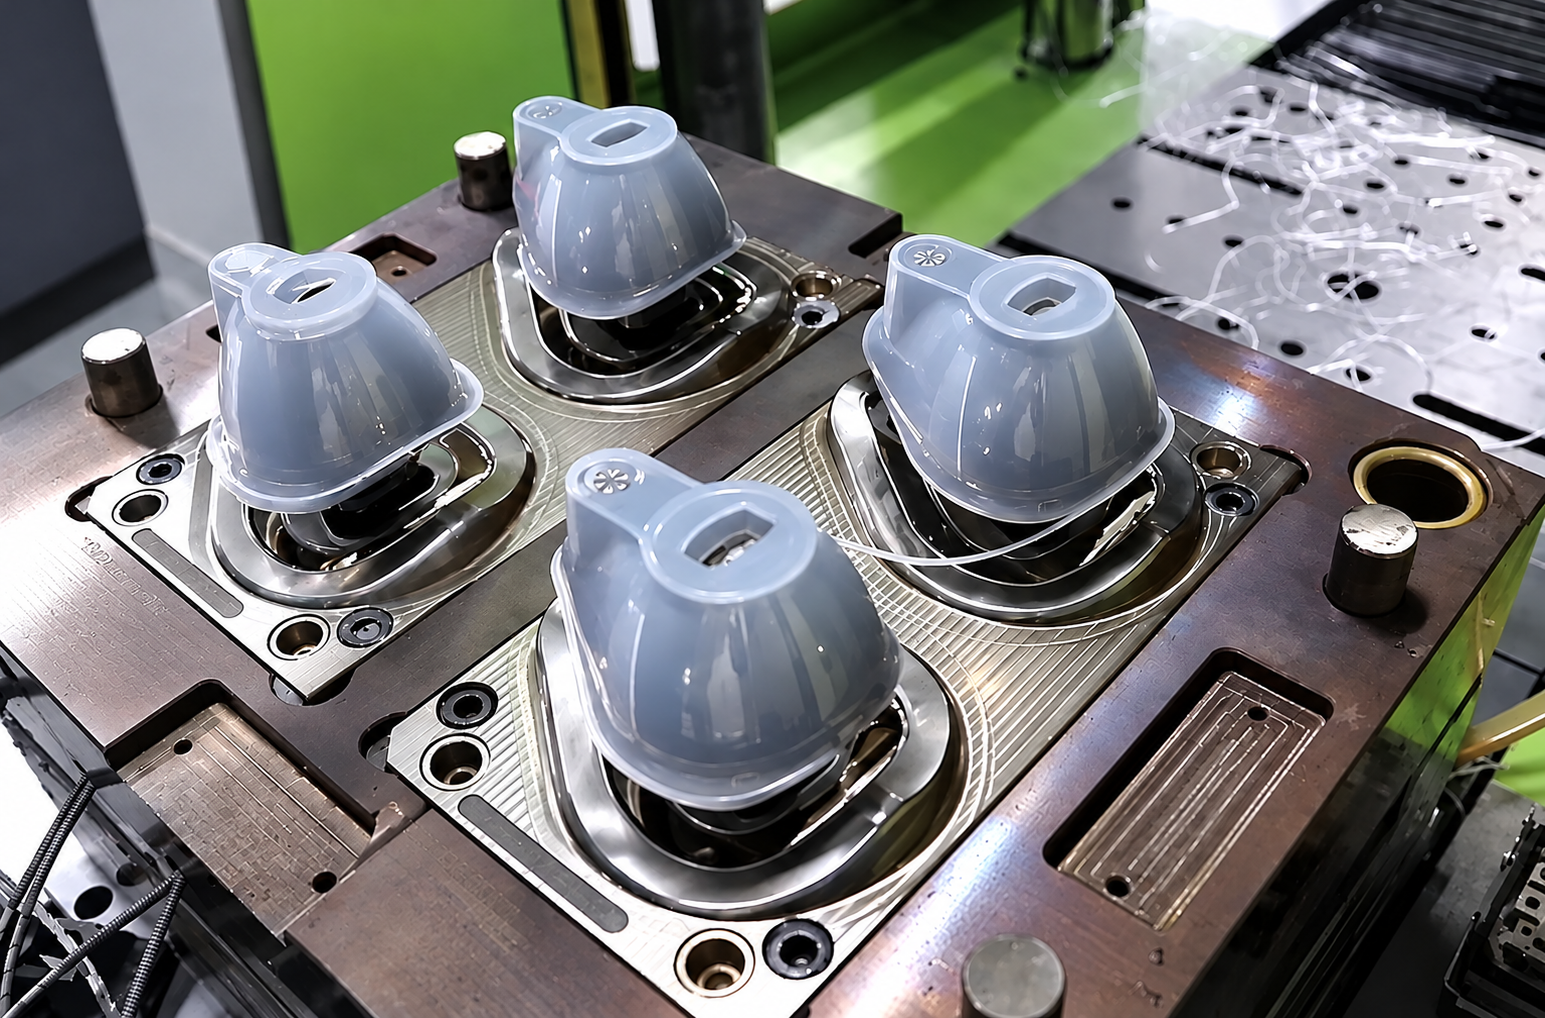
即使产品结构设计合理,仍然需要适当的模具设计和稳定的制造工艺。
浇口和流道决定材料如何进入型腔并流经产品结构。
设计时应考虑:浇口相对于关键功能区域的位置。材料流动距离及流动阻力。多腔模具的充模平衡。末端区域的排气能力。对外观面及功能面的影响。材料利用率与生产周期要求。
对于复杂结构,可以结合模流分析和试模验证,在量产前识别潜在问题。
排气结构用于排出材料充模过程中被挤压的空气。
排气不足可能导致困气、缺料或局部表面缺陷;排气设计不合理则可能增加飞边风险。
因此,排气结构需要兼顾空气排出能力和封胶效果,并通过工程评估及试模进行验证。
液态硅胶通常在加热模具内完成固化,其固化行为受到材料配方和温度条件等因素影响。
固化不足可能影响零件完整性及使用性能。调整模具温度和固化时间,也可能影响充模、脱模和尺寸稳定性。
建议:遵循材料供应商的加工建议。检查模具温度条件。确定适当的固化工艺窗口。检查脱模后产品的完整性。验证必要的后固化要求。记录经过批准的生产参数。
工艺优化的目标不应仅仅是缩短生产周期,而是建立能够稳定满足产品功能和质量要求的制造流程。
试模可以帮助工程团队在正式量产前识别产品设计、模具结构及工艺方面的问题。
验证内容可包括:飞边、困气及缺料的外观检查。关键尺寸测量。必要的功能测试。脱模状态评估。多腔产品的一致性检查。材料及工艺文件核对。产品验收标准确认。
具体验证项目应根据产品风险、预期用途和客户要求确定。
质量控制应贯穿材料进厂、生产加工和最终检验的全过程。
确认材料牌号、批次信息、供应商文件、储存条件及适用的保质期要求。
如果需要更换材料配方或供应商,应在实施前评估变更可能产生的影响。
根据产品要求,可以监控材料供给、模具温度、生产周期及其他影响零件一致性的工艺参数。
关键参数应通过工程研究确定,并保持在已经验证或批准的工艺范围内。
检验方案应区分关键功能尺寸与一般外观要求。
常见检查项目包括:关键直径及壁厚。密封接触面。飞边和分型线状态。表面污染及可见缺陷。撕裂和缺料。装配配合及功能表现。
测量方法和验收标准应形成文件,并与产品要求相匹配。
医疗零件项目可能涉及材料记录、生产记录、检验结果、变更控制和批次追溯等要求。
具体要求取决于客户质量体系、医疗应用及相关法规。
建议在量产前与供应商明确需要提供的文件和记录。
在产品开发早期选择合适的制造合作伙伴,有助于减少设计风险及不必要的模具修改。
评估供应商时,可以重点关注以下方面。工程支持能力、液态硅胶注塑经验、模具开发能力、质量管理能力、医疗应用相关要求、项目沟通能力
由同一家供应商协调模具开发和 LSR 注塑生产,可以减少设计、模具与制造团队之间的信息传递环节。
潜在优势包括:更早发现可制造性问题。加强模具与注塑工程师之间的协作。加快试模阶段的技术反馈。减少设计变更时的沟通误差。更好地协调产品功能与量产要求。
这些优势取决于供应商的实际技术能力和项目管理水平,因此仍需在供应商评估阶段进行确认。
如果你正在开发医疗硅胶零件,可以准备现有的 3D 图纸、材料要求、关键尺寸、预计年需求量及产品应用信息,以便供应商开展初步可制造性评估并提供报价。
常见缺陷包括飞边、气泡、困气、缺料、脱模撕裂及尺寸偏差。
这些问题可能与产品结构、排气设计、模具精度、材料处理或注塑工艺有关,应结合具体情况进行分析。
首先检查模具分型面、封胶面、模具定位及排气结构,然后评估型腔压力和相关工艺条件。
改善目标是在控制多余材料溢出的同时,确保型腔空气能够有效排出。
没有适用于所有产品的统一硬度。应根据零件功能、柔韧性、密封力、抗撕裂要求及实际使用环境进行选择,并通过相应验证确认材料是否满足要求。
不意味着。
材料选择只是评价的一部分,还需要考虑最终器械、预期用途、人体接触条件、制造过程及相关生物学评价要求。
建议提供:2D 工程图或 3D CAD 文件。硅胶牌号或材料技术要求。关键尺寸及公差。产品功能和预期用途。预计订单数量及年需求量。适用情况下的灭菌要求。检验、文件及追溯要求。
如果部分资料尚未确定,可以说明目前的开发阶段,让供应商帮助识别开展可制造性评估所需的补充信息。
可靠的医疗级硅胶注塑件,需要产品设计、材料选择、模具工程和生产工艺之间的协调配合。
合理的壁厚设计、适当的圆角、实用的尺寸公差、有效的排气结构及经过验证的固化条件,都有助于降低常见 LSR 注塑缺陷的发生风险。
在开发初期开展设计评审和试模验证,也有助于在量产前发现潜在问题,减少不必要的模具修改和生产损失。
对于医疗应用,还应根据最终零件的预期用途,结合材料文件、适用的生物学风险评价及相应质量控制要求,建立完整的产品开发与制造方案。
正在开发医疗硅胶零件?
在模具开发前进行可制造性评估,可以帮助你识别潜在的成型风险、明确模具要求,并制定更合理的产品开发与量产计划。
欢迎提交产品图纸、3D 模型、材料要求及预计生产数量,与我们的工程团队讨论模具开发、液态硅胶注塑及一站式制造方案。
欢迎来咨询 电话:+86 13342659272 (微信、WhatsApp同号)
邮箱:Yuliya.chen@yizemould.com
上一篇:医疗器械选型指南:液态硅胶注塑 (LSR) vs. 热塑性塑料注塑
下一篇:没有了



 首页


